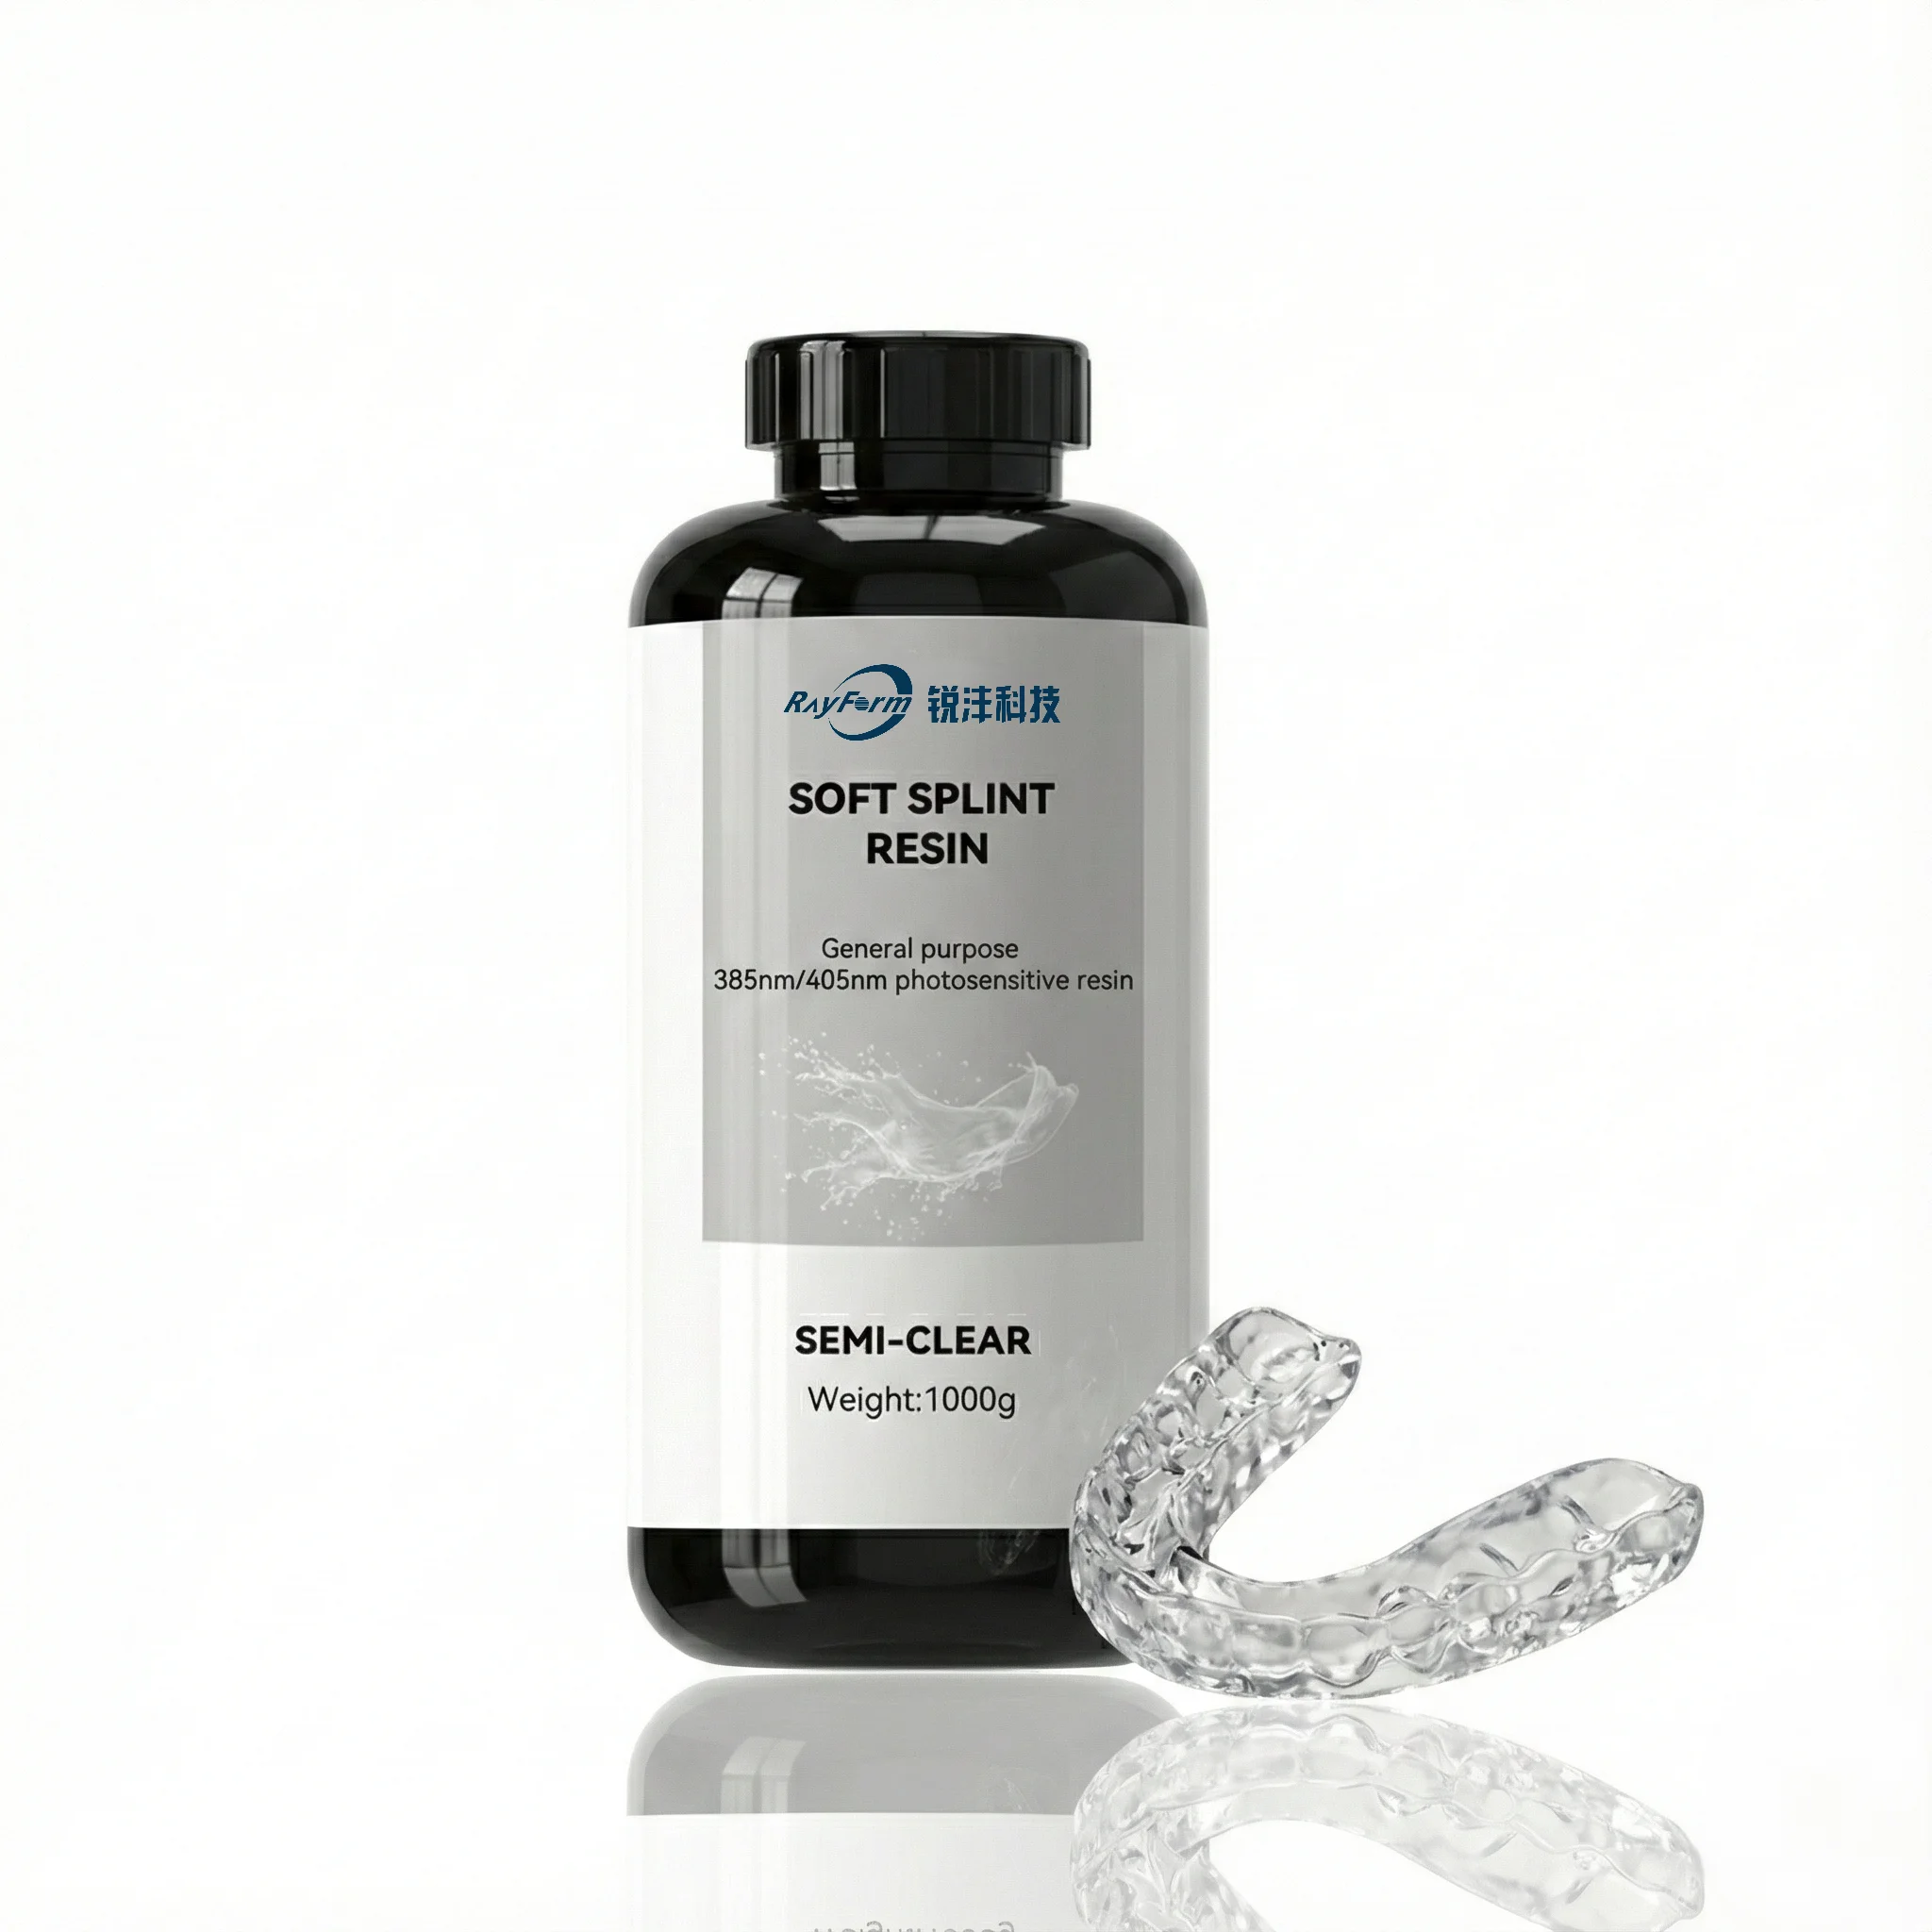
主要特点
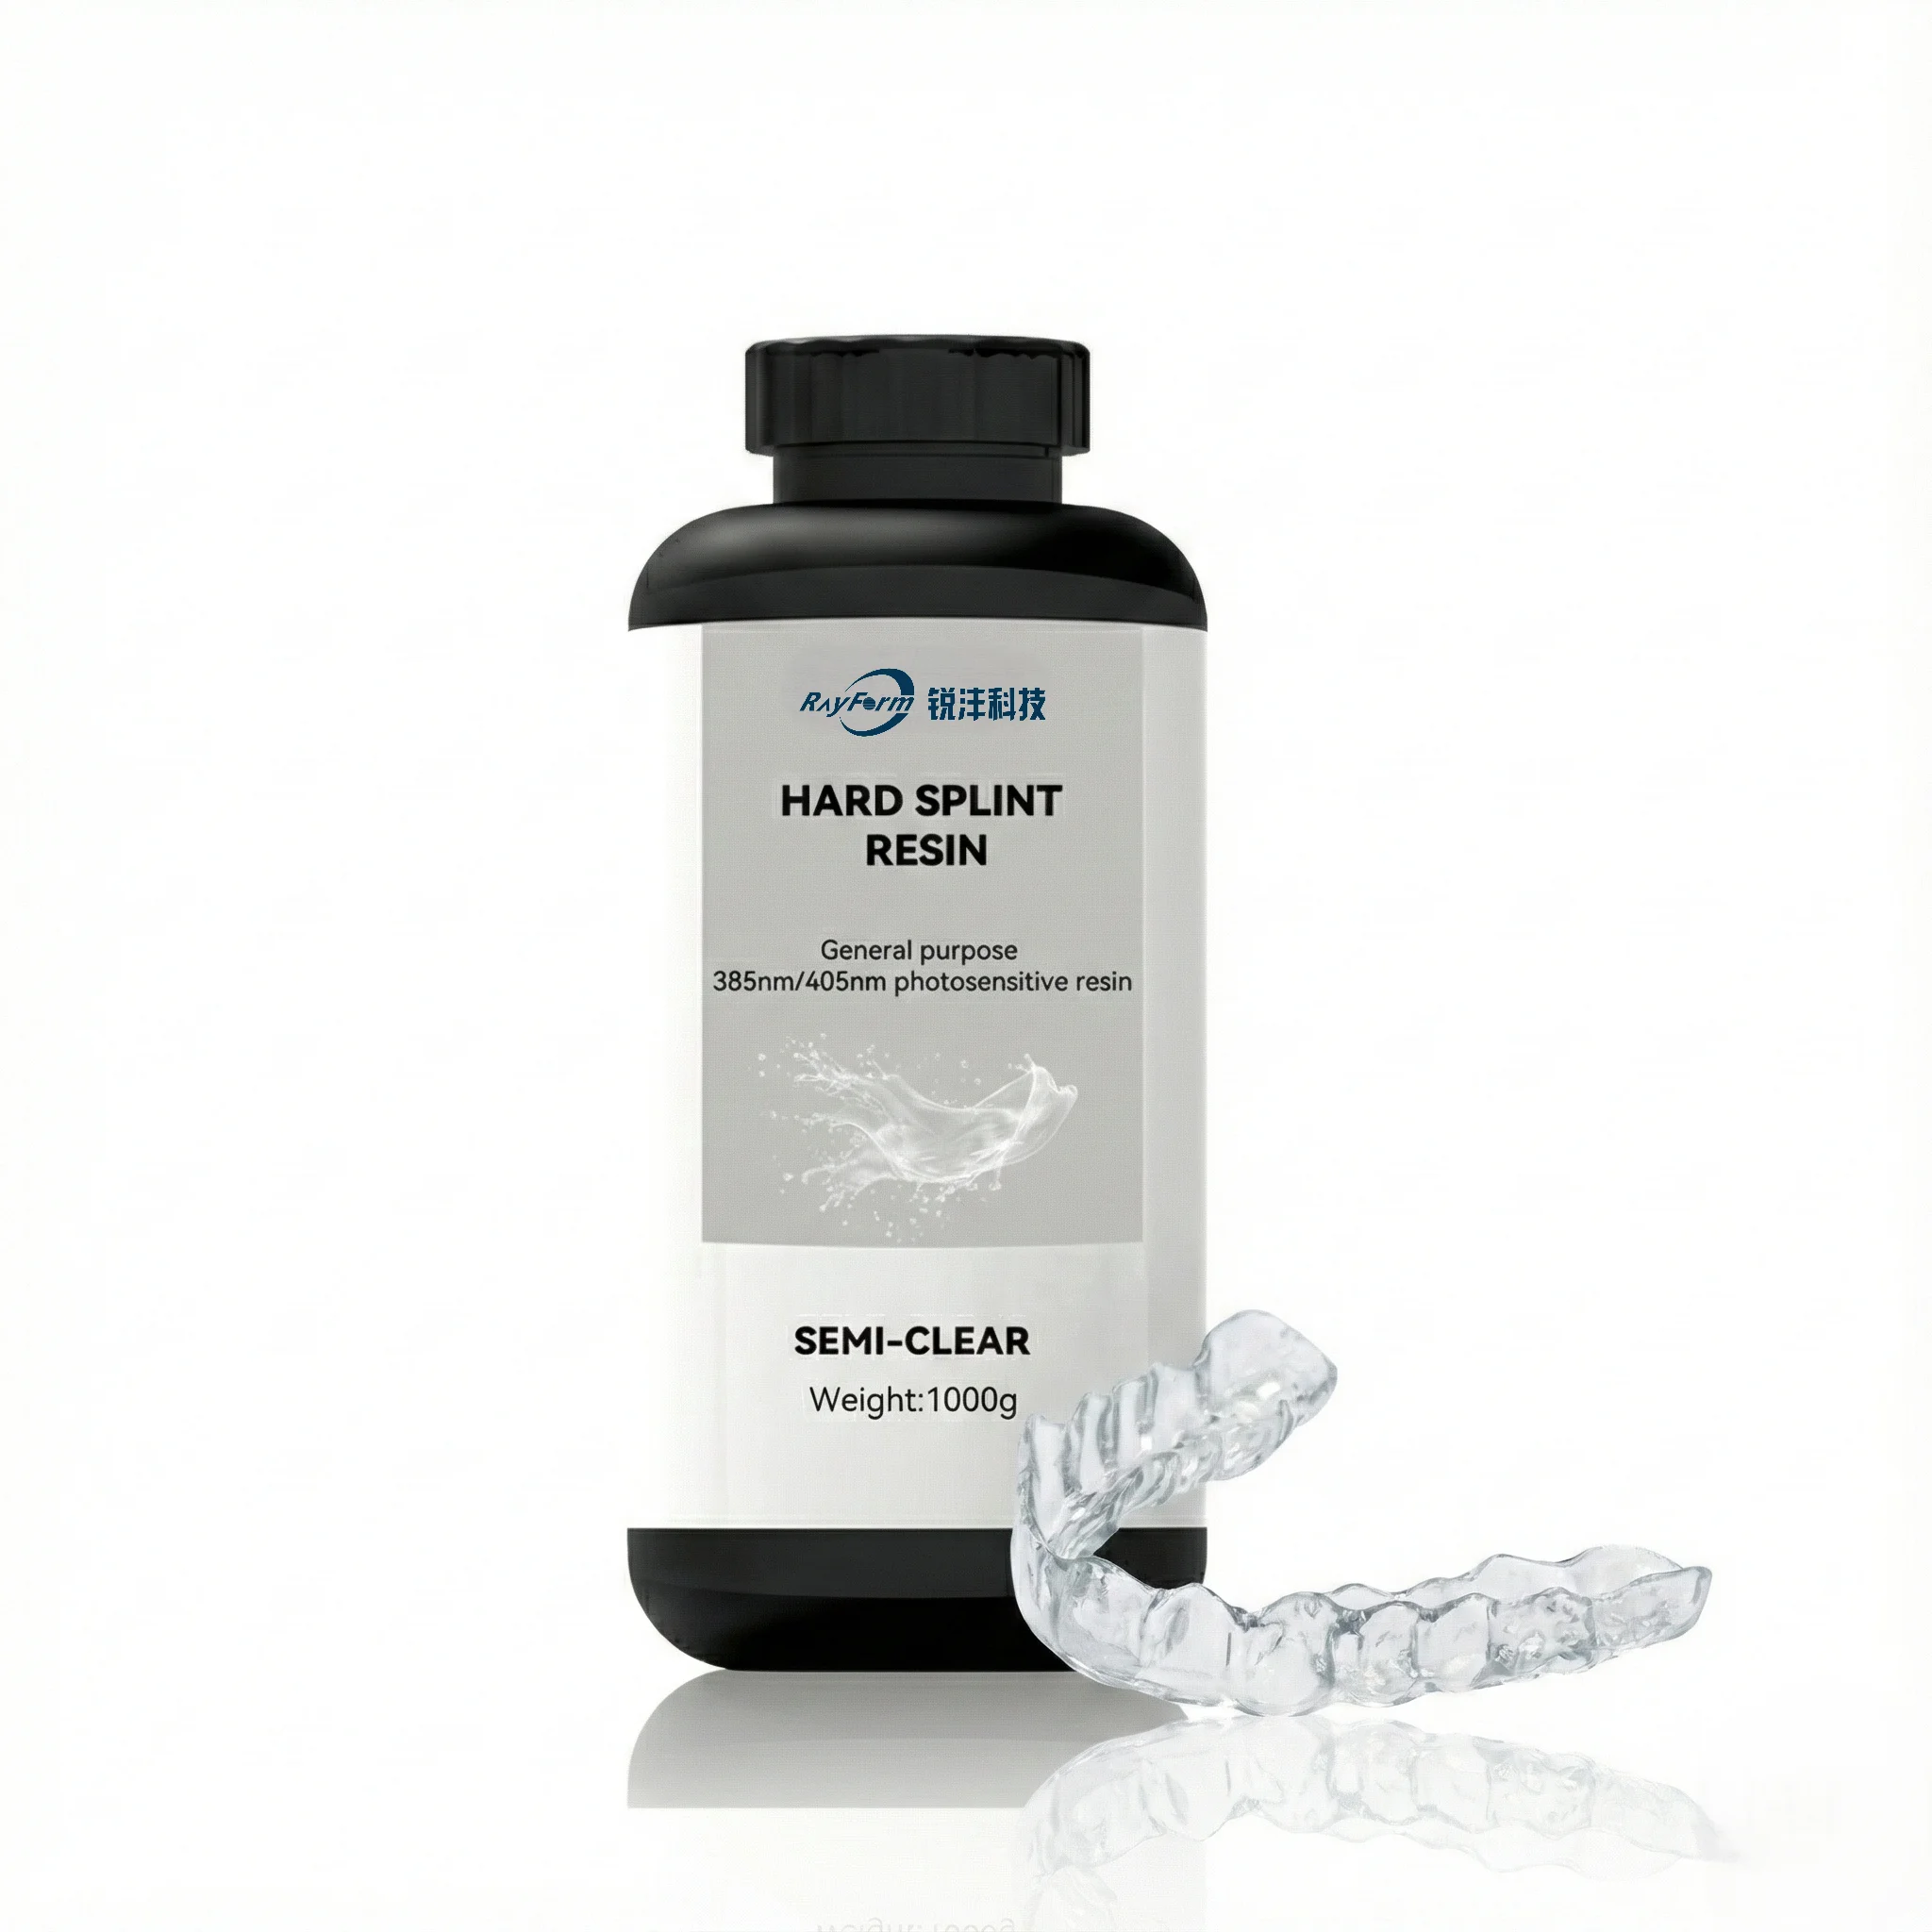
目前的RF-HS-12 TDS将高精度、高韧性、易清洁、高耐磨性作为材料的核心特性。下面的值和代表性打印机设置再现了 TDS,但不扩展兼容性或临床声明。
技术性能
| 性能项目 | 单位 | 测试标准 | 典型值 |
|---|---|---|---|
| 密度 | 克/立方厘米 | ASTM D792 | 1.05–1.10 |
| 黏度 | mPa·s | ASTM D445 | 600–700 |
| 硬度 | Shore D | ASTM D2240 | 85–90 |
| 拉伸强度 | 兆帕 | ASTM D638 | 80–90 |
| 断裂伸长率 | % | ASTM D638 | 8–10 |
| 弯曲强度 | 兆帕 | ASTM D790 | 85–95 |
| 弯曲模量 | 兆帕 | ASTM D790 | 2200–2500 |
代表性打印参数
以下 TDS 参数用作测试起点。请结合设备、树脂批次、环境及工作流程,验证曝光与运动参数。
| 打印机 | 曝光时间(秒) | 底层曝光时间(秒) | 底层层数 | 抬升距离(mm) | 抬升速度(mm/min) | 回程速度(mm/min) |
|---|---|---|---|---|---|---|
| Phrozen Sonic Mini 8K S | 10 | 40 | 3 | 4+3 | 60+120 | 180+60 |
| Creality Halot-MAGE Pro | 3.5 | 20 | 3 | 8+2 | 60+180 | 240+120 |
| Elegoo Saturn 4 Ultra | 6 | 30 | 3 | 使用设备默认标准参数 | ||
| Anycubic Mono 4 Ultra | 7.5 | 40 | 3 | 4+4 | 90+120 | 240+90 |
| Elegoo Saturn 3 Ultra | 7.5 | 40 | 3 | 4+4 | 60+180 | 180+90 |
| Anycubic M7 Pro | 5.5 | 30 | 3 | 4+4 | 60+120 | 180+60 |
后处理与储存
- 1
清洗 — 使用异丙醇进行超声清洗,避免高频冲击和用力刷洗,以免损伤表面细节。
- 2
干燥 — 使用吹风机或同类工具,将打印件彻底吹干。
- 3
去除支撑 — 在后固化前去除支撑;固化后再去除可能损伤支撑接触面。
- 4
按需进行紫外光后固化 — 当流程需要一定韧性时,TDS 给出 5 分钟紫外光固化的处理方式。打印件应保持阴凉、干燥。
储存
在低于 25°C 的阴凉环境储存,避免阳光直射。普通可见光也可能引起聚合和凝胶化。
安全说明
如接触眼睛,立即用清水冲洗至少 20 分钟并就医;如接触皮肤,脱去受污染衣物,用肥皂和水清洗。现有 TDS 声明该树脂未获准用于食品、饮料或人体医疗应用,更多信息请参阅 SDS。
LCD/DLP 打印机参数
现有 TDS 仅提供以下六种 LCD/DLP 机型的代表性参数,并不代表对所有品牌或机型的通用兼容承诺。
TDS 中的工作流程说明
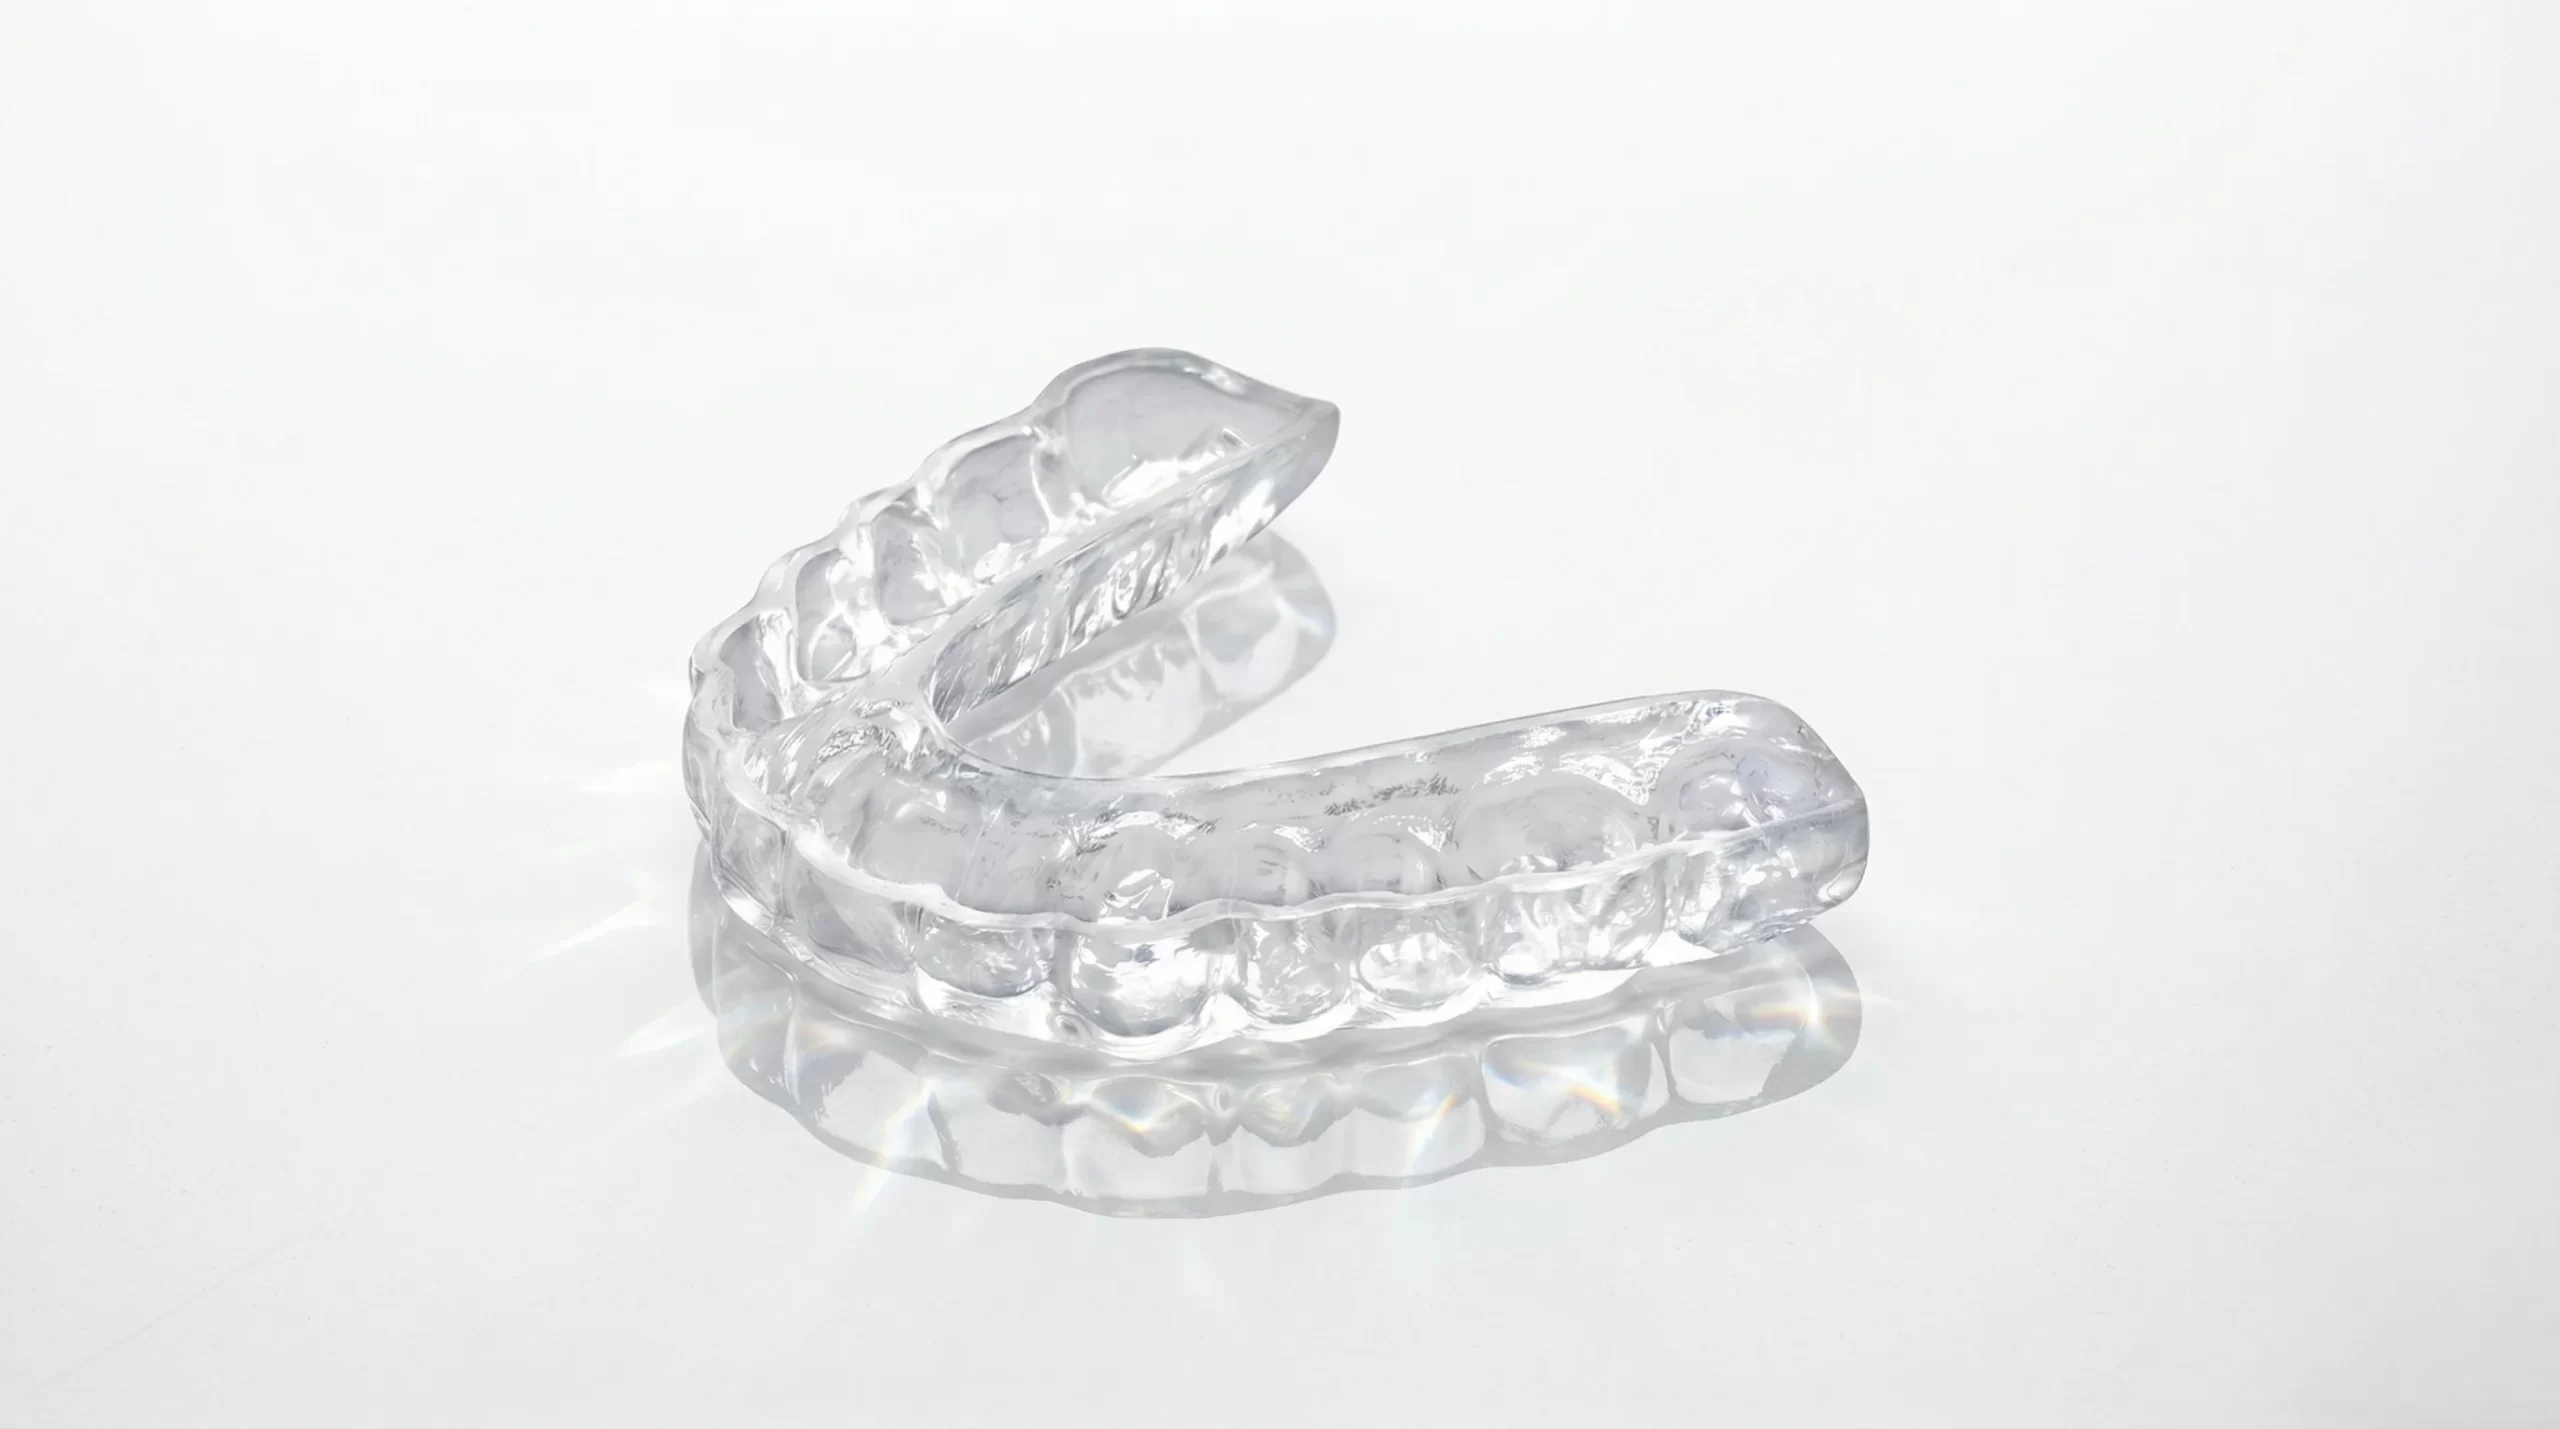
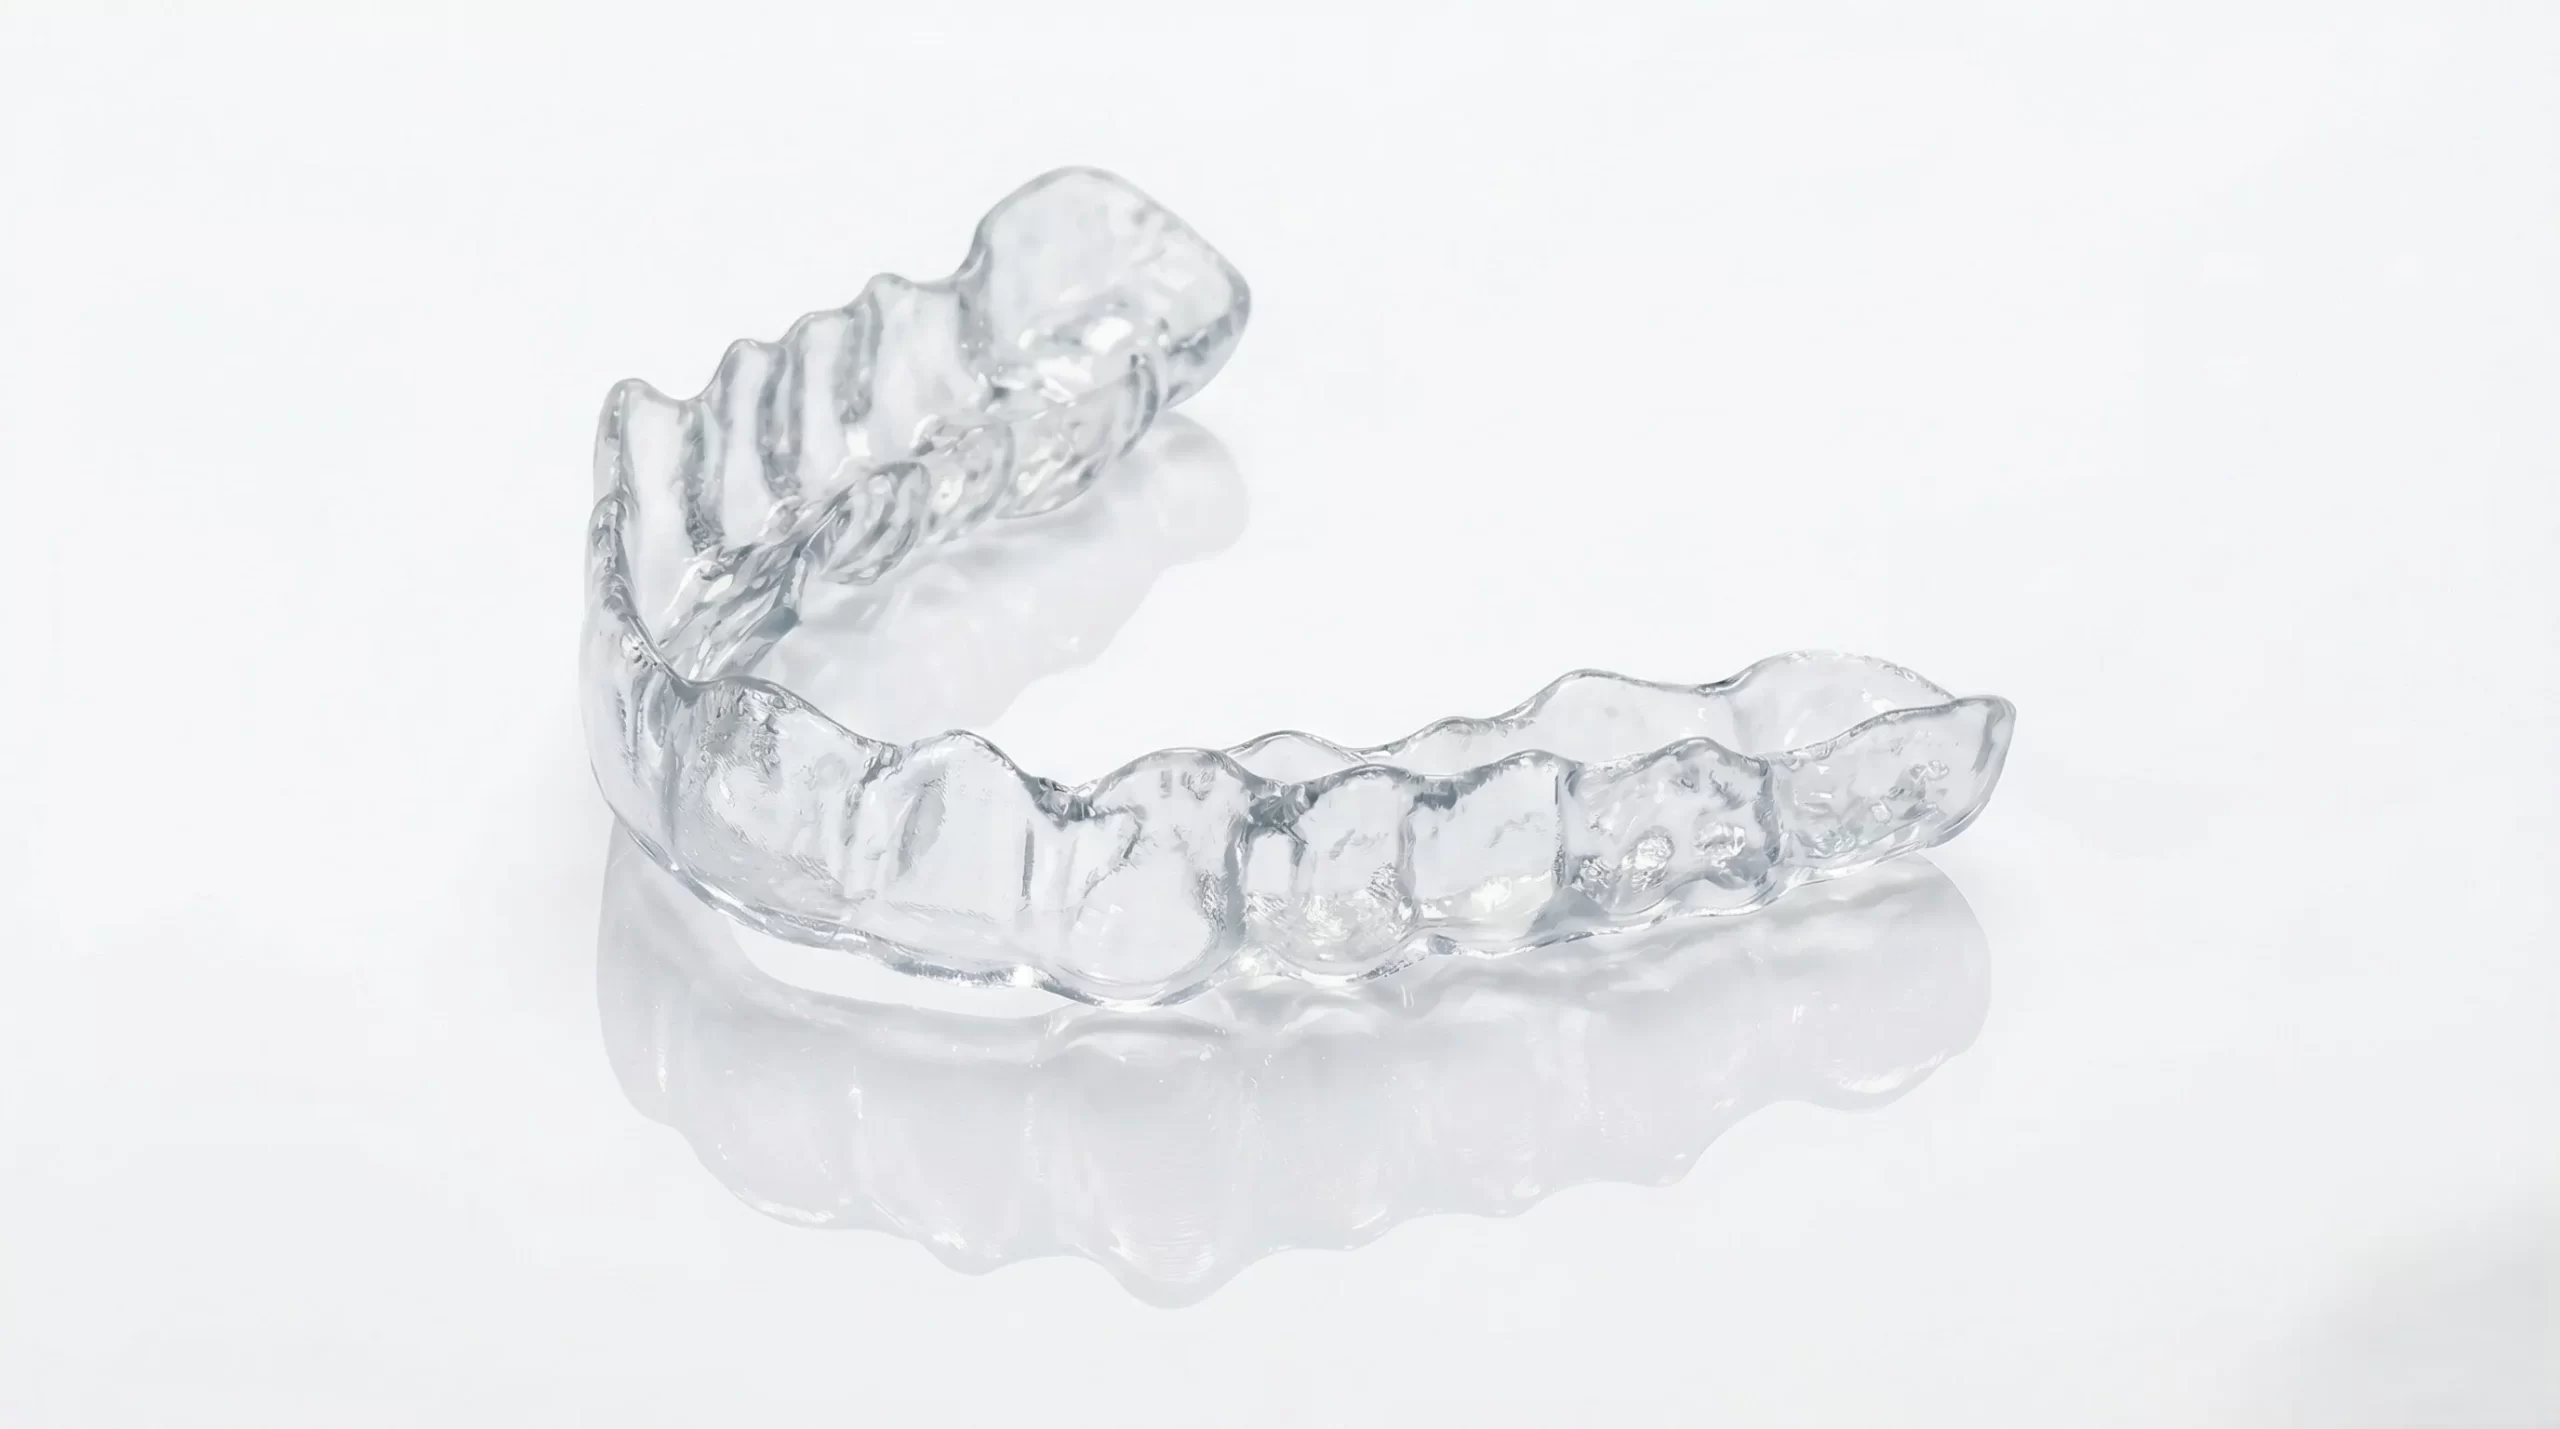
TDS 叙述描述了咬合板、咬合垫和保持器;其应用栏列出了“保持器”,而其安全部分则指出该树脂未获批准用于人体医疗应用。 TDS 叙述描述了此工作流程,但其应用和安全声明并不完全一致。在进行任何临床使用之前,请验证产品当前的预期用途、注册状态和目标市场的当地要求。
常见问题
现有 TDS 介绍了哪种工作流程?
TDS 叙述描述了咬合板、咬合垫和保持器;其应用栏列出了“保持器”,而其安全部分则指出该树脂未获批准用于人体医疗应用。
现有 TDS 列出了哪些性能数据?
密度:1.05–1.10 g/cm3;粘度:600~700 mPa·s;硬度:85–90 邵氏 D;拉伸强度:80-90 MPa;断裂伸长率:8-10%;弯曲强度:85–95 MPa;弯曲模量:2200–2500 MPa。
TDS 列出了哪些打印机?
TDS列出了六种代表性的LCD/DLP机器:Phrozen Sonic Mini 8K S、Creality Halot-MAGE Pro、Elegoo Saturn 4 Ultra、Anycubic Mono 4 Ultra、Elegoo Saturn 3 Ultra、Anycubic M7 Pro。这些设置只是起点,而不是通用兼容性声明。
打印件应如何后处理?
使用异丙醇进行超声清洗,彻底干燥,在固化前去除支撑;仅在工作流程需要一定韧性时采用 TDS 给出的 5 分钟紫外光固化方式。
临床使用前需要核实什么?
TDS 对工作流程的描述与应用、安全声明存在不一致。临床使用前,请核实产品现行预期用途、注册状态及目标市场要求。