主要特点
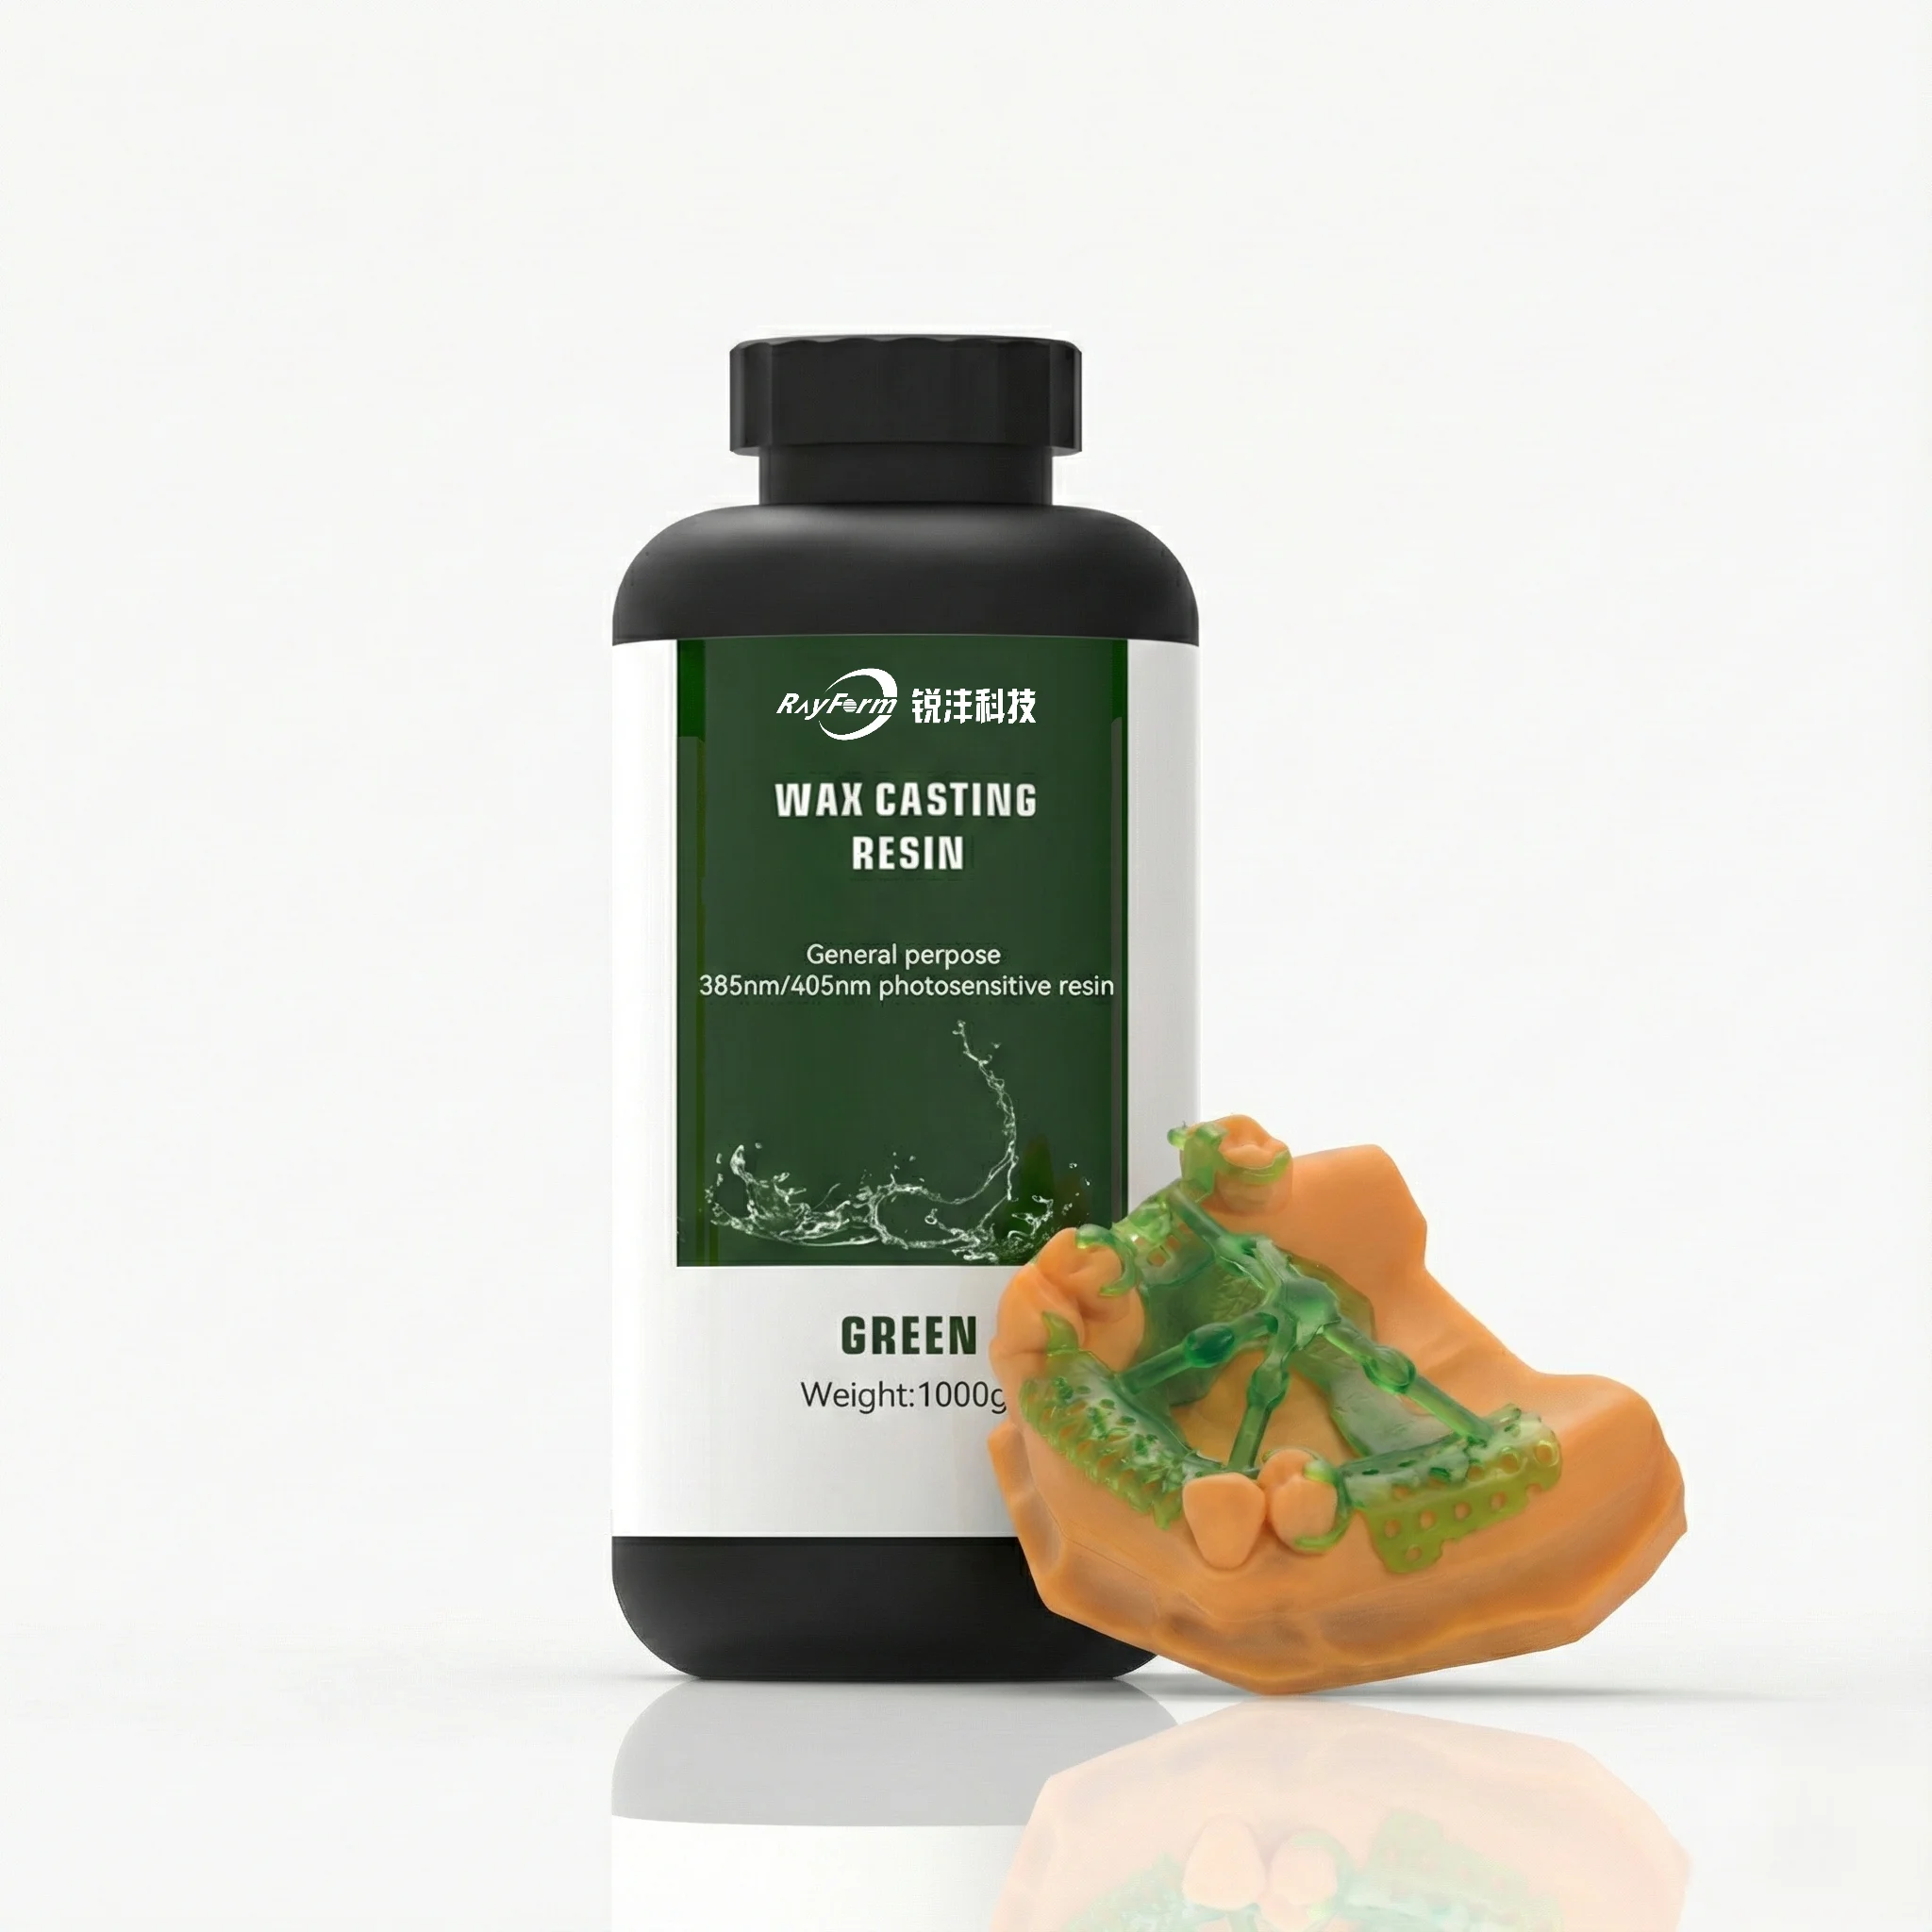
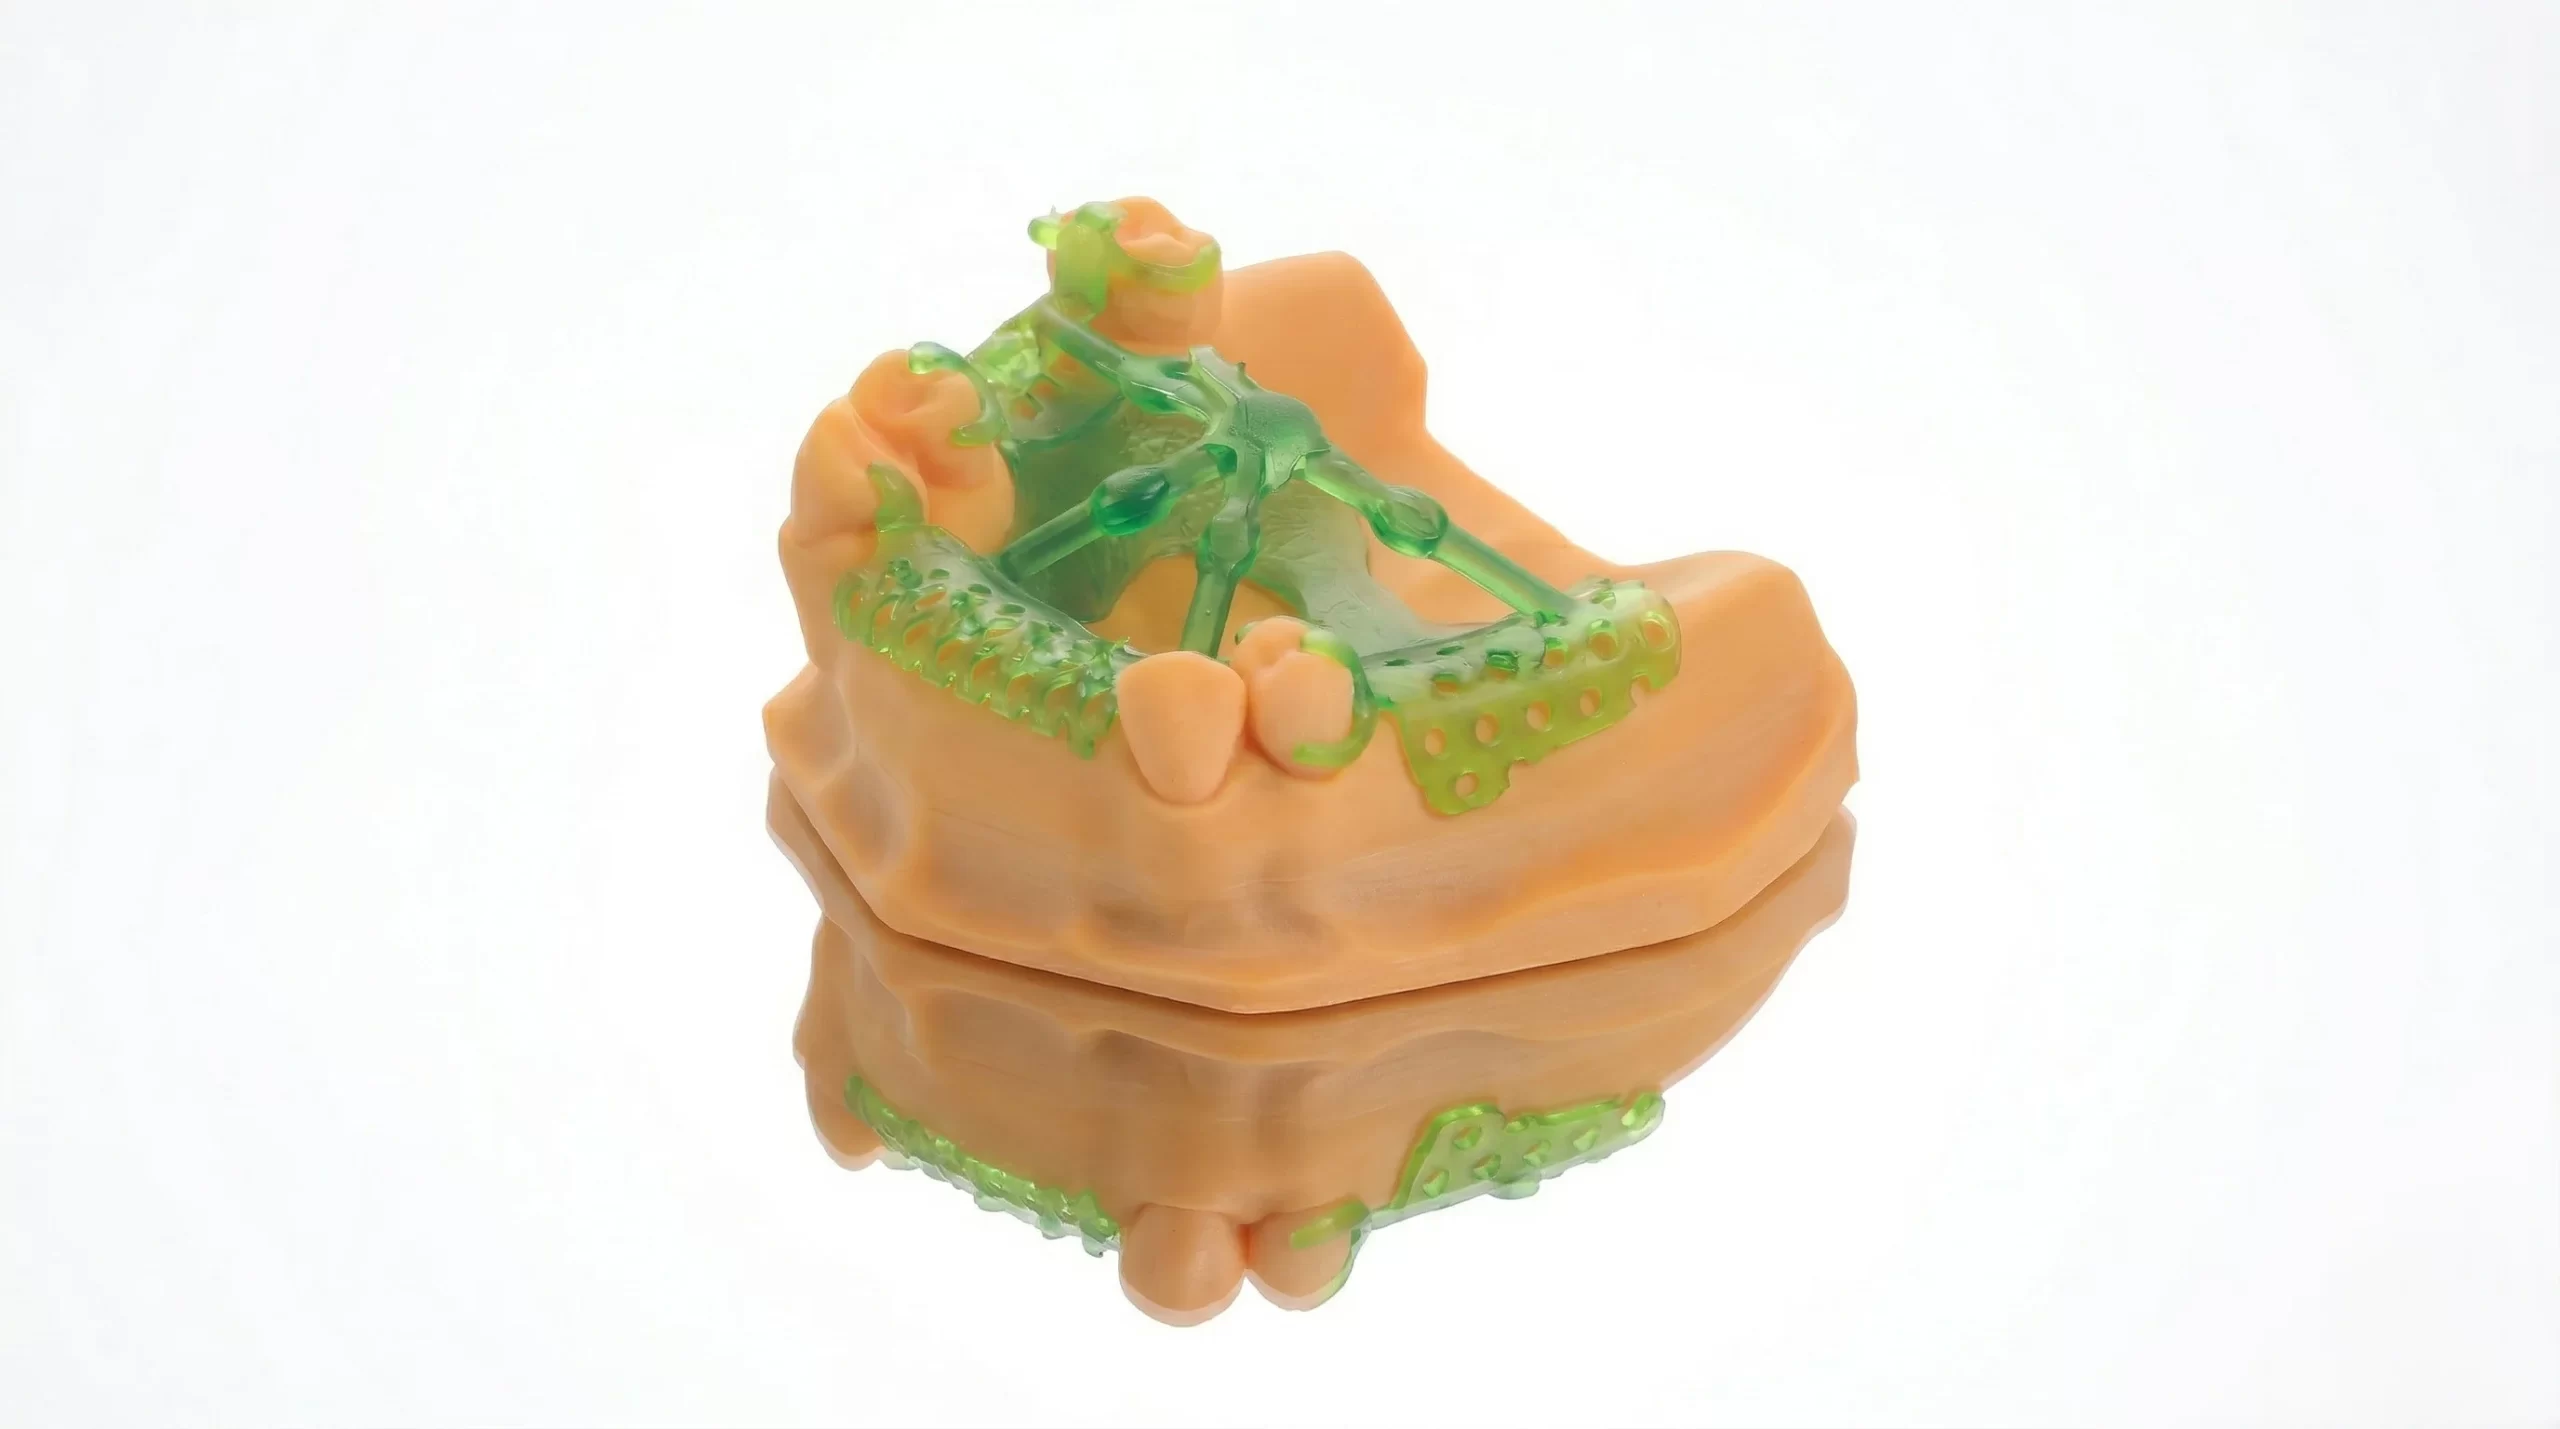
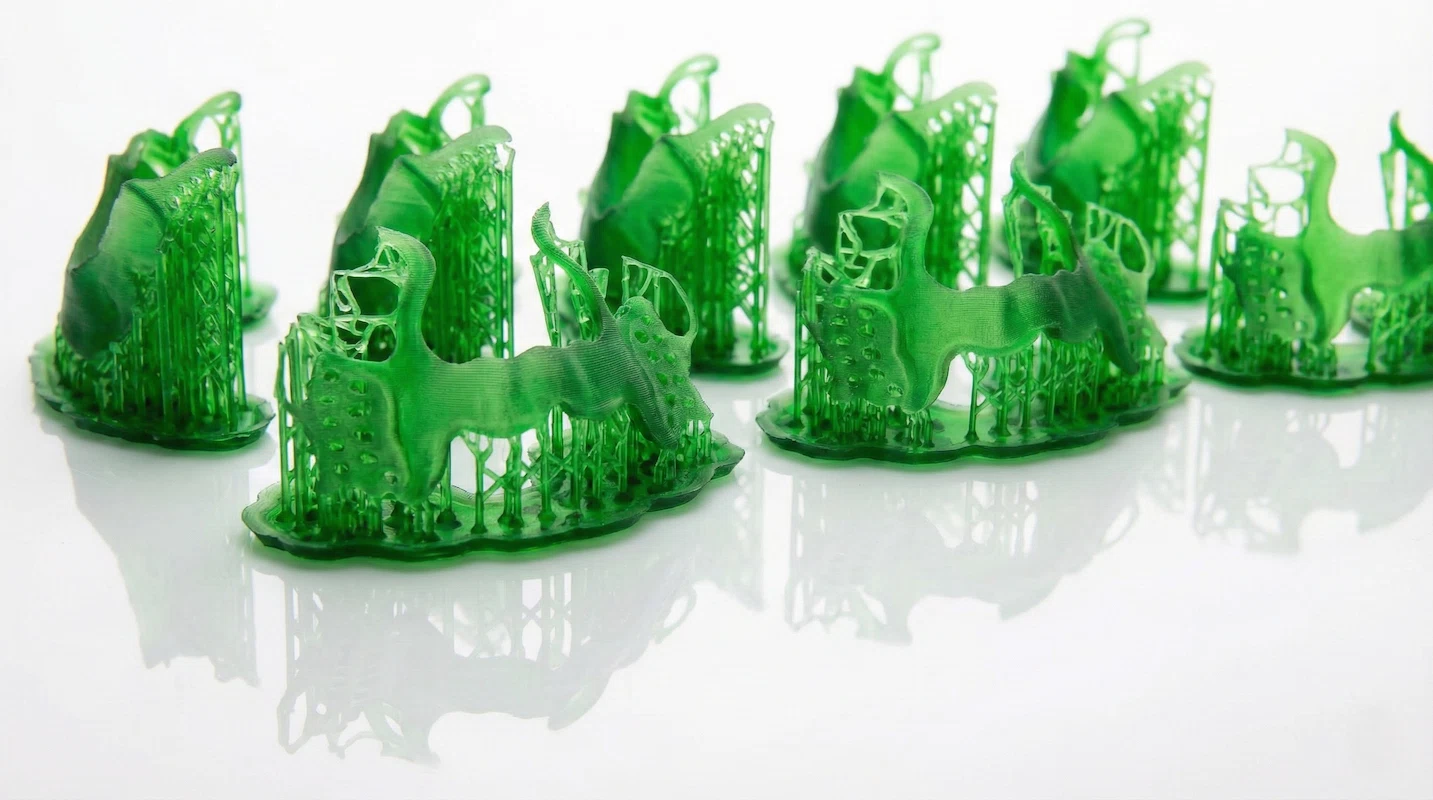
RF-ZZ-07 是一种用于数字牙科铸造模型的绿色可铸造 3D 打印树脂。其特点是TDS精度高、硬度和铸造性好、燃烧快、残灰量低于0.1%。在铸造工作流程中,清洗后的零件通常可以在去除支撑后进行,无需二次固化;对于需要额外韧性的非铸造用途,TDS 允许可选的 5 分钟紫外线固化。
基本性能
| 性能项目 | 单位 | 测试标准 | 结果 |
|---|---|---|---|
| 密度 | 克/立方厘米 | ASTM D792 | 1.05–1.15 |
| 黏度 | mPa·s | ASTM D445 | 100–200 |
| 硬度 | Shore D | ASTM D2240 | 87–90 |
| 弯曲强度 | 兆帕 | ASTM D790 | 90 |
| 弯曲模量 | 兆帕 | ASTM D790 | 1300 |
| 加热温度 | °C | — | 850–1000 |
| 残余灰分含量 | % | — | <0.1 |
打印参数
以下 LCD/DLP 设置是 RF-ZZ-07 TDS 中列出的六种打印机参考参数。将它们视为起始值,并在您自己的打印机和铸造工作流程上验证曝光和运动设置。
| 打印机 | 曝光时间(秒) | 底层曝光(秒) | 底层层数 | 抬升距离(mm) | 抬升速度(mm/min) | 回程速度(mm/min) |
|---|---|---|---|---|---|---|
| Phrozen Sonic Mini 8K S | 6 | 25 | 3 | 4+4 | 60+180 | 180+60 |
| Creality Halot-MAGE Pro | 2 | 20 | 3 | 8+2 | 120+240 | 240+180 |
| Elegoo Saturn 4 Ultra | 5 | 25 | 3 | 设备默认标准参数 | ||
| Anycubic Mono 4 Ultra | 5 | 25 | 3 | 4+4 | 120+240 | 240+120 |
| Elegoo Saturn 3 Ultra | 5 | 25 | 3 | 4+4 | 120+240 | 120+240 |
| Anycubic M7 Pro | 4 | 20 | 3 | 4+4 | 120+180 | 180+120 |
后处理和存储
-
1
清洗 – 在超声波清洗机中使用异丙醇 (IPA) 清洁模型。避免高频冲击或用力刷洗,以保护精细的表面细节。
-
2
干燥 – 用吹风机或类似工具将模型彻底吹干。
-
3
移除支撑 – IPA 清洁并完全干燥后移除支撑物。对于铸造工作流程,零件通常无需二次固化即可进行。
-
4
有条件的紫外线固化 – 如果非铸造用途需要额外的韧性,TDS 允许 5 分钟的紫外线固化。这并不作为必需的铸造工作流程步骤呈现。
储存
储存温度低于 25°C 置于阴凉处,避免阳光直射。远离可见光,防止树脂聚合和凝胶化。
安全说明
眼睛: 用清水冲洗至少20分钟,并立即就医。 皮肤: 脱掉受污染的衣服并用肥皂和水彻底清洗。未获批准用于食品、饮料或人体医疗用途。详细信息请参见 MSDS。
LCD / DLP 打印机参考参数
TDS 列出了以下六种 LCD/DLP 打印机的参考设置。列出的参数是一个起点,而不是对每台机器或工作流程的通用设置的声明。
对于另一台打印机,在生产前建立并验证专用的曝光参数。
牙科实验室铸造应用
RF-ZZ-07 用于制作牙科精密铸造蜡型和坯件,包括义齿金属支架蜡型。包埋材料、合金及铸造炉曲线应由技工室验证。
RF-ZZ-07 Technical Information
使用 TDS 属性、列出的打印机起始参数以及本页上显示的后处理序列计划一项对照试验。
材料简介
绿色铸造树脂,硬度87-90D,粘度100-200 mPa·s,残灰分低于0.1%。
打印机起点
为六种指定的 LCD/DLP 打印机提供参考设置;生产前在实际机器上进行验证。
清洁顺序
使用温和的低频超声波 IPA 清洗,完全干燥,然后去除支撑物。
铸造流程
TDS 列出 850–1000°C 加热范围。请验证技工室所用包埋材料、合金与烧失曲线。
常见问题
- QRF-ZZ-07 有何用途?
它是一种可铸造 3D 打印树脂,用于精密铸造工作流程中的牙科铸造模型和铸造毛坯。 - QTDS 规定的残余灰分和加热范围是多少?
TDS 规定残余灰分低于 0.1%,加热温度范围为 850–1000 °C。 - Q铸造工作流程是否需要二次固化?
清洁的部件通常在去除支撑后进行,无需二次固化。如果非铸造用途需要额外的韧性,TDS 允许可选的 5 分钟紫外线固化。 - Q涵盖哪些打印机技术?
TDS 涵盖 LCD 和 DLP 打印,并在此页上列出了六种打印机特定的起始参数。 - Q打印蜡型应如何清洗?
用 IPA 进行温和的低频超声波清洗,避免用力刷洗,充分干燥,然后移除支撑物。 - Q液态树脂应如何储存?
将其存放在低于 25 °C 的阴凉处,避免阳光直射和可见光。
需要 RF-ZZ-07 的起始参数吗?
联系 RayForm,根据 TDS 参考值讨论您的 LCD/DLP 打印机和牙科铸造工作流程。