¿Por qué las impresiones dentales de resina no se adhieren a la plataforma?
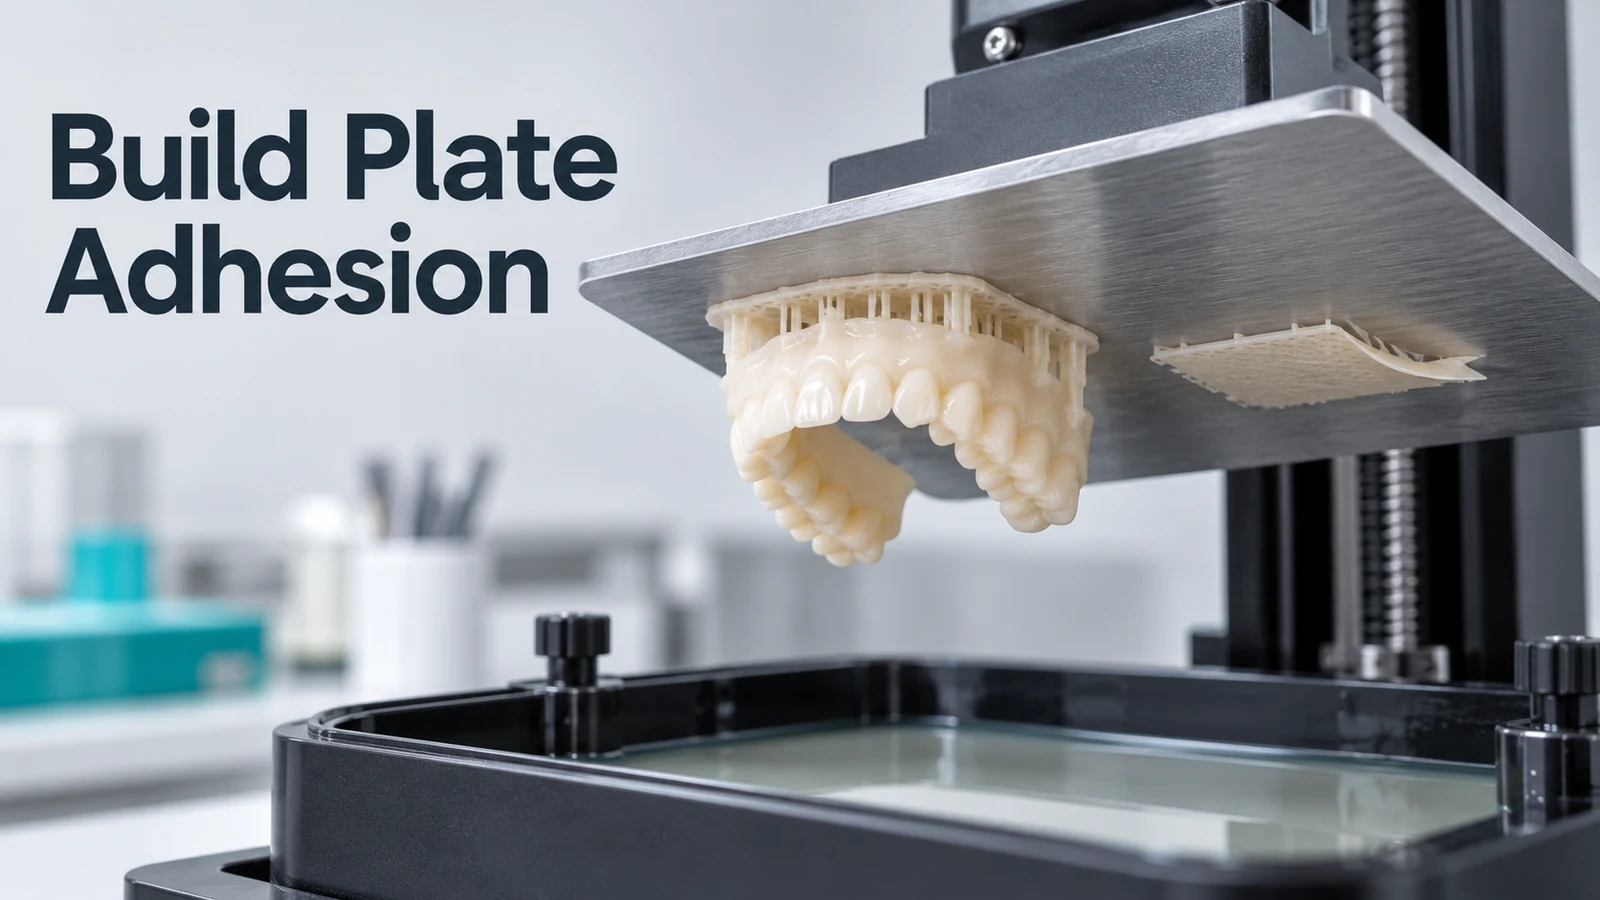
Cuando un trabajo de impresión 3D con resina dental termina con la plataforma vacía, un modelo parcialmente desprendido o una capa de resina curada pegada al fondo de la cubeta, el problema suele estar relacionado con un fallo de adhesión a la plataforma.
En los laboratorios dentales que producen modelos de ortodoncia, modelos de implantes, guías quirúrgicas y otras piezas impresas en resina, los fallos repetidos de adhesión implican desperdicio de material, limpieza adicional de la máquina, interrupciones de producción y un mayor coste por impresión correcta.
Las impresiones dentales de resina pueden no adherirse a la plataforma por una nivelación incorrecta, una exposición insuficiente de las capas de base, superficies de impresión contaminadas, una temperatura de resina inadecuada o fuerzas de separación excesivas durante la impresión.
La solución no siempre es aumentar el tiempo de exposición. Identificar dónde falló la impresión es el primer paso para realizar el ajuste adecuado.
1. Identifique el tipo de fallo de adhesión a la plataforma
Antes de ajustar los parámetros de su impresora de resina dental, inspeccione la plataforma y el depósito de resina para determinar exactamente qué ocurrió.
Los distintos patrones de fallo suelen requerir comprobaciones diferentes.
| Síntoma del fallo | Posible causa | Qué comprobar primero |
|---|---|---|
| La plataforma está completamente vacía y hay resina curada pegada a la película de separación | Las capas iniciales no se adhirieron | Nivelación de la plataforma, exposición de base y película de separación |
| Solo un lado del modelo se adhiere a la plataforma | Posición desigual de la plataforma o contaminación localizada | Alineación de la plataforma y limpieza superficial |
| La balsa se levanta parcialmente de la plataforma | Adhesión inicial insuficiente o fuerza de separación excesiva | Ajustes de las capas de base, geometría de la balsa y movimiento de elevación |
| Las primeras capas se adhieren, pero el modelo cae después en la cubeta | Fuerzas de despegado excesivas o soporte estructural insuficiente | Orientación del modelo, diseño de soportes y ajustes de elevación |
| Los soportes permanecen adheridos, pero falta el modelo dental | Fallo en la conexión entre el soporte y el modelo | Contactos de soporte, exposición normal y geometría del modelo |
| No se cura nada en la plataforma ni en la película de separación | Posible problema de exposición o del sistema óptico | Emisión de luz LCD/DLP, configuración del archivo y trayectoria óptica |
Es importante distinguir que la falta de adhesión a la plataforma y el fallo de soportes no son el mismo defecto.
Si la balsa permanece adherida pero el modelo dental se separa de los soportes, cambiar la exposición inicial de base puede no resolver el problema real.
Inspeccione la pieza fallida antes de realizar ajustes.
2. Compruebe la nivelación de la plataforma y la calibración del eje Z
Una nivelación incorrecta de la plataforma es uno de los primeros aspectos que se deben investigar cuando las impresiones dentales de resina fallan durante las capas iniciales.
En la impresión de resina de abajo hacia arriba, la plataforma debe estar colocada correctamente con respecto a la película de separación para que las primeras capas de resina puedan formarse y adherirse a ella.
Si la distancia es demasiado grande o la plataforma está inclinada, las capas iniciales pueden no adherirse de manera uniforme.
Cómo diagnosticarlo:
- Recalibre la plataforma. Siga el procedimiento de nivelación indicado por el fabricante de la impresora en lugar de utilizar un método genérico para todas las máquinas.
- Compruebe la posición cero del eje Z. Una posición de origen incorrecta puede causar un contacto insuficiente entre las primeras capas y la plataforma.
- Inspeccione el mecanismo de fijación. Los tornillos flojos o una plataforma mal sujeta pueden afectar a la repetibilidad.
- Busque una adhesión desigual. Si las impresiones fallan repetidamente en una esquina o en un lado, inspeccione la alineación de la plataforma y el estado de esa zona de la superficie.
- Realice una pequeña impresión de calibración. Utilice un archivo de prueba conocido para comprobar si la corrección mejora la adhesión.
En laboratorios dentales con varias impresoras, verifique la nivelación después de sustituir la plataforma, realizar mantenimiento importante o efectuar ajustes mecánicos.
No continúe imprimiendo si la plataforma o el eje Z parecen presentar daños mecánicos.
3. Verifique el tiempo de exposición y el número de capas de base
El tiempo de exposición de base determina durante cuánto tiempo reciben exposición UV las capas iniciales. Estas capas ayudan a establecer la adhesión entre la pieza de resina y la plataforma.
Si la exposición de base es insuficiente, las capas iniciales pueden no agarrarse a la plataforma y separarse durante los primeros movimientos de elevación.
Sin embargo, una exposición de base excesiva puede provocar otros problemas, como dificultades para retirar las piezas, capas iniciales sobredimensionadas y distorsión dimensional.
Por qué los ajustes de exposición de base no son universales
Los ajustes correctos dependen de varios factores:
- Modelo de impresora: la potencia óptica y las características de exposición difieren entre los sistemas LCD y DLP.
- Formulación de la resina: la pigmentación, los sistemas fotoiniciadores y la composición del material influyen en el comportamiento de curado.
- Espesor de capa: las distintas alturas de capa requieren perfiles de exposición adecuados.
- Número de capas de base: el número de capas iniciales afecta a cómo se forma la base de adhesión.
- Condiciones de impresión: la temperatura de la resina, el comportamiento de separación y el estado de la máquina pueden cambiar el resultado de impresión.
RayForm ofrece perfiles de resina específicos para cada impresora a través de su Base de datos de parámetros de impresión de resinas dentales.
Ejemplo: ajustes de la resina RayForm para modelos dentales
Los ejemplos siguientes muestran por qué los ajustes de exposición de base no deben copiarse entre distintas impresoras.
| Modelo de impresora | Altura de capa | Exposición normal | Exposición de base | Capas de base |
|---|---|---|---|---|
| Phrozen Sonic Mini 8K S | 0.05 mm | 4.6 s | 25 s | 3 |
| Phrozen Sonic Mini 4K | 0.05 mm | 6.9 s | 38 s | 3 |
| Anycubic Photon Mono M7 | 0.05 mm | 3.3 s | 23 s | 4 |
| Anycubic Photon Mono M7 Pro | 0.05 mm | 2.4 s | 16 s | 4 |
Una exposición de base de 25 segundos en una impresora no proporciona necesariamente el mismo comportamiento de adhesión que 25 segundos en otra impresora.
Cómo corregir una exposición de base insuficiente:
- Confirme que el perfil seleccionado coincide con la impresora y la resina exactas.
- Verifique la altura de capa y el número de capas de base.
- Compruebe la nivelación y el estado superficial antes de cambiar la exposición.
- Si las instrucciones de la impresora y la resina permiten la calibración, realice ajustes de exposición controlados.
- Imprima la misma geometría de prueba y compare los resultados.
Para consultar ejemplos detallados específicos de cada impresora, lea Ajustes de impresión de resinas dentales para Phrozen y Anycubic.
4. Inspeccione la superficie de la plataforma y el depósito de resina
Incluso con parámetros de impresión adecuados, los componentes contaminados o dañados pueden provocar fallos de adhesión.
Los restos de resina, el polvo, la grasa o las partículas curadas sobre la plataforma pueden interferir en la formación uniforme de las capas iniciales.
También es necesario inspeccionar el depósito de resina. Los residuos curados, una película de separación turbia, los arañazos o los daños en la película pueden afectar a la transmisión de luz y al proceso de separación.
Inspección de la plataforma y el depósito de resina
| Componente | Qué inspeccionar | Acción recomendada |
|---|---|---|
| Plataforma | Restos de resina, contaminación y daños visibles | Limpie e inspeccione según el manual de la impresora |
| Fijación de la plataforma | Elementos de fijación flojos o posición inestable | Sujete y recalibre según las instrucciones |
| Película de separación | Turbidez, arañazos, arrugas y perforaciones | Sustituya cuando lo requiera el fabricante |
| Depósito de resina | Resina curada desprendida, partículas y contaminación | Retire los residuos mediante el procedimiento aprobado de limpieza del depósito |
| Ventana óptica | Polvo, huellas dactilares y contaminación por resina | Limpie mediante el método aprobado para la impresora |
| Fuente de luz | Iluminación ausente o desigual | Realice la prueba de exposición o de pantalla del fabricante |
Importante: después de un fallo de adhesión, compruebe si hay material endurecido en el depósito de resina antes de reiniciar la impresora.
Una capa de resina desprendida o un fragmento de soporte roto pueden quedar sobre la película de separación. Imprimir sobre estos objetos puede causar otro fallo de impresión o dañar el equipo.
5. Compruebe la temperatura de la resina y la preparación del material
Las condiciones de manipulación de la resina también pueden influir en la adhesión a la plataforma.
Cuando la resina está demasiado fría para su intervalo de procesado recomendado, puede aumentar su viscosidad y resultar más difícil que fluya y se reponga uniformemente entre capas.
La temperatura también puede afectar al comportamiento de curado y de separación.
Antes de iniciar una impresión:
- Compruebe la temperatura de trabajo recomendada para la resina.
- Deje que el material alcance las condiciones de impresión especificadas.
- Mezcle u homogeneice la resina según sus instrucciones.
- Confirme que el material se ha almacenado correctamente.
- Evite introducir disolvente de limpieza, agua u otros contaminantes en el depósito de resina.
Si los fallos de adhesión comenzaron después de cambiar de resina, verifique que el nuevo material utiliza su propio perfil de impresión.
No suponga que dos resinas para modelos dentales se imprimirán de manera idéntica solo porque tienen la misma aplicación prevista o el mismo color.
6. Reduzca las fuerzas de separación excesivas durante la impresión
En la impresión LCD y DLP de abajo hacia arriba, cada capa curada debe separarse de la película antes de que se forme la siguiente capa.
Si la fuerza de separación supera la adhesión que mantiene la pieza unida a la plataforma, la impresión puede desprenderse.
Esto puede ocurrir aunque las capas iniciales se curen correctamente.
Factores que aumentan los problemas de separación
- Secciones transversales grandes: una capa de resina amplia puede generar fuerzas de separación mayores que una sección más pequeña y bien orientada.
- Orientación inadecuada del modelo: una geometría plana o mal colocada puede aumentar el área que se separa de la película al mismo tiempo.
- Ajustes de elevación incorrectos: una velocidad de elevación excesiva o unos ajustes de movimiento inadecuados pueden contribuir al desprendimiento.
- Soportes insuficientes: las piezas dentales con geometrías complejas pueden fallar si los puntos de contacto de los soportes no resisten las fuerzas de separación.
Cómo mejorar la estabilidad de impresión
- Revise la orientación del modelo para evitar secciones transversales innecesariamente grandes.
- Utilice una balsa o base adecuada cuando lo requieran la geometría y el flujo de trabajo de la impresora.
- Inspeccione los puntos de contacto de los soportes en coronas, guías quirúrgicas y otras piezas complejas.
- Utilice ajustes de elevación y retorno apropiados para la combinación de impresora y resina.
- Compruebe el estado de la película de separación antes de modificar varios parámetros de movimiento.
En los modelos dentales, una buena adhesión debe equilibrarse con la precisión dimensional y la facilidad para retirar la pieza de la plataforma.
El objetivo no es lograr la máxima adhesión posible, sino una adhesión suficiente y repetible sin comprometer la calidad de la pieza.
7. Lista de diagnóstico paso a paso para laboratorios dentales
Si las impresiones dentales de resina no se adhieren repetidamente a la plataforma, utilice la siguiente secuencia para aislar el problema.
| Paso | Comprobación | Qué indica el resultado |
|---|---|---|
| 1 | Inspeccione la plataforma vacía o con piezas parcialmente desprendidas | Identifica un fallo de adhesión completo o parcial |
| 2 | Inspeccione y limpie el depósito de resina | Elimina los residuos curados como problema recurrente |
| 3 | Compruebe la superficie y la fijación de la plataforma | Identifica contaminación o problemas mecánicos |
| 4 | Recalibre la plataforma y el eje Z | Comprueba si la posición de la capa inicial es correcta |
| 5 | Confirme el perfil de impresora, resina y altura de capa | Identifica ajustes de exposición incorrectos |
| 6 | Compruebe la temperatura y la preparación del material | Identifica condiciones inadecuadas de manipulación de la resina |
| 7 | Revise la orientación, la balsa, los soportes y los ajustes de elevación | Investiga fuerzas de separación excesivas |
| 8 | Realice una impresión de calibración controlada | Determina si la medida correctiva funcionó |
Cambie una sola variable cada vez siempre que sea posible.
Por ejemplo, si una impresión falla porque la plataforma no estaba bien nivelada, modificar a la vez la exposición de base, la velocidad de elevación y la densidad de soportes puede dificultar la identificación de la causa real.
Cuando una pequeña impresión de prueba sea correcta, verifique piezas dentales representativas antes de restablecer la producción normal.
8. Prevención de fallos de adhesión a la plataforma en la producción dental
Los laboratorios dentales que imprimen modelos y restauraciones a diario necesitan procedimientos constantes en lugar de repetir ensayos de prueba y error.
Una sencilla lista de producción puede reducir fallos evitables:
- Antes de imprimir: confirme el código del producto de resina, el perfil de impresora, el estado de la plataforma y la limpieza del depósito.
- Después de cambiar de material: verifique el perfil de resina seleccionado en lugar de mantener los ajustes del material anterior.
- Después de una impresión fallida: retire los residuos curados e inspeccione la película antes de iniciar otro trabajo.
- Después del mantenimiento: vuelva a comprobar la nivelación y los ajustes de máquina afectados.
- Durante la producción por lotes: registre los fallos recurrentes por máquina, lote de resina, tipo de modelo y condiciones de impresión.
- Antes de aprobar la producción: confirme que las piezas impresas cumplen los requisitos dimensionales, estructurales y específicos de la aplicación.
Para los laboratorios dentales que imprimen guías quirúrgicas, férulas, coronas u otras piezas en contacto con el paciente, una impresión correcta es solo el primer requisito de calidad. La resina seleccionada y el flujo completo de procesado también deben ser adecuados para la aplicación prevista.
Preguntas frecuentes
¿Por qué mi impresión dental de resina se pega a la película FEP en lugar de a la plataforma?
Puede que las primeras capas no hayan establecido suficiente adhesión a la plataforma para resistir la separación de la película. Las causas habituales incluyen una nivelación incorrecta, una exposición de base insuficiente, contaminación o fuerzas de despegado excesivas. Inspeccione la plataforma y el depósito antes de ajustar el perfil de impresión.
¿Debo aumentar la exposición de base si no se adhiere nada a la plataforma?
Solo después de comprobar la nivelación, la limpieza de la plataforma, el estado de la resina y el perfil correcto de impresora. Aumentar la exposición de base puede ayudar cuando la causa es un curado inicial insuficiente, pero una exposición excesiva puede producir defectos dimensionales o dificultar la retirada de las piezas.
¿Por qué las impresiones dentales de resina se adhieren por un lado y fallan por el otro?
La adhesión desigual puede indicar un problema de nivelación, una plataforma inestable, contaminación localizada, daños en la película de separación o una distribución desigual de la luz. Compruebe la alineación mecánica y la zona afectada antes de modificar los parámetros de exposición.
¿Puede una resina dental fría causar problemas de adhesión a la plataforma?
Sí, la temperatura de la resina puede afectar a la viscosidad, al curado y al proceso de separación. Siga siempre la temperatura de procesado recomendada para el material en lugar de utilizar un ajuste de temperatura arbitrario.
¿Por qué se imprimen los soportes, pero se cae el modelo dental?
Esto suele indicar un fallo entre soporte y modelo, en lugar de un problema de adhesión inicial a la plataforma. Revise el tamaño y la posición de los contactos de soporte, la orientación del modelo y la exposición de las capas normales. Aumentar solo la exposición de base puede no corregir el problema.
¿Puedo utilizar los mismos ajustes de adhesión a la plataforma para todas las resinas dentales RayForm?
No. Las resinas para modelos dentales, guías quirúrgicas, férulas, coronas y otras formulaciones pueden requerir parámetros de impresión diferentes. Seleccione la combinación exacta de material e impresora en la Base de datos de parámetros de impresión de RayForm.
Obtenga asistencia técnica de RayForm para fallos de impresión de resinas dentales
Los fallos repetidos de adhesión a la plataforma pueden deberse a la configuración de la impresora, la preparación de la resina, los parámetros de exposición, el estado de la película de separación o la geometría del modelo. Identificar la causa específica ayuda a reducir el desperdicio innecesario de material y las interrupciones de producción.
RayForm suministra resinas de impresión 3D dental para modelos, coronas, férulas, guías quirúrgicas y aplicaciones de prótesis, con documentación técnica y recursos de parámetros específicos para cada impresora.
Si sus impresiones dentales de resina no se adhieren a la plataforma, envíenos el modelo de impresora, el código del producto de resina, la altura de capa, el tiempo de exposición de base, el número de capas de base, los ajustes de elevación y fotografías de la impresión fallida.
Nuestro equipo técnico puede revisar el perfil de resina disponible y ayudarle a identificar los pasos de diagnóstico adecuados para su combinación de equipo y material.
Visite el Centro de asistencia de RayForm para encontrar documentación del material o contactar con nuestro equipo y solicitar asistencia técnica.