Perché le stampe dentali in resina non aderiscono alla piattaforma?
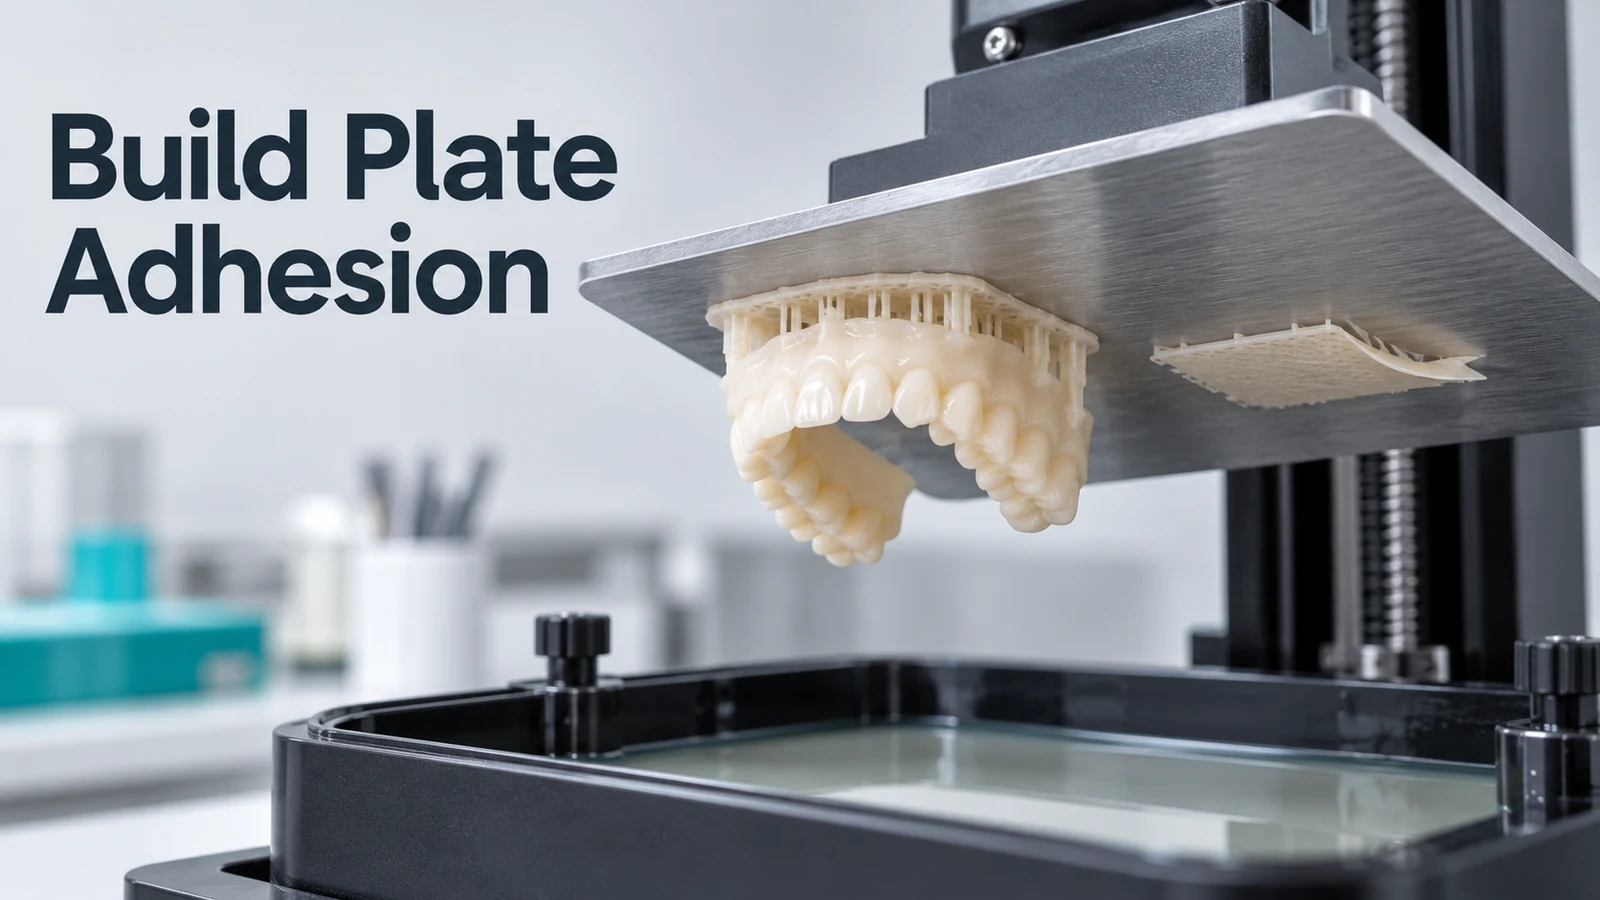
Quando una stampa 3D con resina dentale termina con la piattaforma vuota, un modello parzialmente staccato o uno strato di resina polimerizzata aderente al fondo della vasca, il problema è solitamente legato a un difetto di adesione alla piattaforma.
Per i laboratori dentali che producono modelli ortodontici, modelli implantari, guide chirurgiche e altre parti stampate in resina, i ripetuti problemi di adesione comportano sprechi di materiale, ulteriore pulizia della macchina, interruzioni della produzione e un costo maggiore per ogni stampa riuscita.
Le stampe dentali in resina possono non aderire alla piattaforma a causa di un livellamento errato, un’esposizione insufficiente degli strati di base, superfici di stampa contaminate, una temperatura della resina inadeguata o forze di distacco eccessive durante la stampa.
La soluzione non è sempre aumentare il tempo di esposizione. Identificare dove la stampa ha ceduto è il primo passo per effettuare la regolazione corretta.
1. Identificare il tipo di problema di adesione alla piattaforma
Prima di regolare le impostazioni della stampante per resine dentali, ispezionare la piattaforma e la vasca della resina per stabilire esattamente cosa è successo.
Modalità di cedimento diverse richiedono generalmente controlli diversi.
| Sintomo del difetto | Possibile causa | Cosa controllare per primo |
|---|---|---|
| La piattaforma è completamente vuota e la resina polimerizzata è attaccata alla pellicola di distacco | Gli strati iniziali non hanno aderito | Livellamento della piattaforma, esposizione di base e pellicola di distacco |
| Solo un lato del modello aderisce alla piattaforma | Posizione non uniforme della piattaforma o contaminazione locale | Allineamento della piattaforma e pulizia superficiale |
| Il raft si solleva parzialmente dalla piattaforma | Adesione iniziale insufficiente o forza di distacco eccessiva | Impostazioni degli strati di base, geometria del raft e movimento di sollevamento |
| I primi strati aderiscono, ma il modello cade successivamente nella vasca | Forze di distacco eccessive o sostegno strutturale insufficiente | Orientamento del modello, progettazione dei supporti e impostazioni di sollevamento |
| I supporti rimangono attaccati, ma il modello dentale manca | Cedimento della connessione tra supporto e modello | Contatti dei supporti, esposizione normale e geometria del modello |
| Non polimerizza nulla sulla piattaforma né sulla pellicola di distacco | Possibile problema di esposizione o del sistema ottico | Emissione luminosa LCD/DLP, configurazione del file e percorso ottico |
È importante distinguere che la mancata adesione alla piattaforma e il cedimento dei supporti non sono lo stesso difetto.
Se il raft rimane attaccato ma il modello dentale si separa dai supporti, modificare l’esposizione iniziale di base potrebbe non risolvere il problema effettivo.
Ispezionare la parte difettosa prima di effettuare regolazioni.
2. Controllare il livellamento della piattaforma e la calibrazione dell’asse Z
Un livellamento errato della piattaforma è uno dei primi aspetti da verificare quando le stampe dentali in resina falliscono durante gli strati iniziali.
Nella stampa in resina dal basso verso l’alto, la piattaforma deve essere posizionata correttamente rispetto alla pellicola di distacco, affinché i primi strati possano formarsi e aderire alla piattaforma.
Se la distanza è eccessiva o la piattaforma è inclinata, gli strati iniziali possono non aderire in modo uniforme.
Come diagnosticare il problema:
- Ricalibrare la piattaforma. Seguire la procedura di livellamento indicata dal produttore della stampante, invece di usare un metodo generico per tutte le macchine.
- Controllare la posizione zero dell’asse Z. Una posizione di origine errata può causare un contatto insufficiente tra i primi strati e la piattaforma.
- Ispezionare il meccanismo di fissaggio. Viti allentate o una piattaforma fissata male possono compromettere la ripetibilità.
- Cercare un’adesione non uniforme. Se le stampe falliscono ripetutamente in un angolo o su un lato, controllare l’allineamento della piattaforma e le condizioni locali della superficie.
- Eseguire una piccola stampa di calibrazione. Usare un file di prova noto per verificare se la correzione migliora l’adesione.
Nei laboratori dentali che usano più stampanti, verificare il livellamento dopo la sostituzione della piattaforma, interventi di manutenzione importanti o regolazioni meccaniche.
Non continuare a stampare se la piattaforma o l’asse Z sembrano danneggiati meccanicamente.
3. Verificare il tempo di esposizione e il numero degli strati di base
Il tempo di esposizione di base determina per quanto tempo gli strati iniziali ricevono luce UV. Questi strati contribuiscono a stabilire l’adesione tra la parte in resina e la piattaforma.
Se l’esposizione di base è insufficiente, gli strati iniziali possono non ancorarsi alla piattaforma e separarsi durante i primi movimenti di sollevamento.
Un’esposizione di base eccessiva può però creare altri problemi, tra cui difficoltà di rimozione, strati iniziali sovradimensionati e distorsioni dimensionali.
Perché le impostazioni di esposizione di base non sono universali
Le impostazioni corrette dipendono da diversi fattori:
- Modello di stampante: potenza ottica e caratteristiche di esposizione differiscono tra sistemi LCD e DLP.
- Formulazione della resina: pigmentazione, sistemi fotoiniziatori e composizione del materiale influenzano il comportamento di polimerizzazione.
- Spessore dello strato: altezze diverse richiedono profili di esposizione adeguati.
- Numero di strati di base: il numero degli strati iniziali influisce sulla formazione della base di adesione.
- Condizioni di stampa: temperatura della resina, comportamento di distacco e condizioni della macchina possono modificare il risultato.
RayForm fornisce profili di resina specifici per stampante tramite la propria Banca dati dei parametri di stampa delle resine dentali.
Esempio: impostazioni della resina RayForm per modelli dentali
Gli esempi seguenti mostrano perché le impostazioni di esposizione di base non devono essere copiate tra stampanti diverse.
| Modello di stampante | Altezza dello strato | Esposizione normale | Esposizione di base | Strati di base |
|---|---|---|---|---|
| Phrozen Sonic Mini 8K S | 0.05 mm | 4.6 s | 25 s | 3 |
| Phrozen Sonic Mini 4K | 0.05 mm | 6.9 s | 38 s | 3 |
| Anycubic Photon Mono M7 | 0.05 mm | 3.3 s | 23 s | 4 |
| Anycubic Photon Mono M7 Pro | 0.05 mm | 2.4 s | 16 s | 4 |
Un’esposizione di base di 25 secondi su una stampante non produce necessariamente lo stesso comportamento di adesione di 25 secondi su un’altra stampante.
Come correggere un’esposizione di base insufficiente:
- Confermare che il profilo selezionato corrisponda esattamente alla stampante e alla resina.
- Verificare l’altezza dello strato e il numero di strati di base.
- Controllare il livellamento e le condizioni della superficie prima di modificare l’esposizione.
- Se le istruzioni di stampante e resina consentono la calibrazione, effettuare regolazioni controllate dell’esposizione.
- Stampare la stessa geometria di prova e confrontare i risultati.
Per esempi dettagliati specifici per stampante, leggere Impostazioni di stampa delle resine dentali per Phrozen e Anycubic.
4. Ispezionare la superficie della piattaforma e la vasca della resina
Anche con parametri di stampa adeguati, componenti contaminati o danneggiati possono causare problemi di adesione.
Residui di resina, polvere, grasso o particelle polimerizzate sulla piattaforma possono interferire con la formazione uniforme degli strati iniziali.
Anche la vasca della resina deve essere controllata. Residui polimerizzati, una pellicola di distacco opaca, graffi o danni alla pellicola possono influire sulla trasmissione della luce e sul processo di distacco.
Ispezione della piattaforma e della vasca della resina
| Componente | Cosa controllare | Azione consigliata |
|---|---|---|
| Piattaforma di stampa | Residui di resina, contaminazione e danni visibili | Pulire e ispezionare secondo il manuale della stampante |
| Fissaggio della piattaforma | Fissaggi allentati o posizione instabile | Fissare e ricalibrare come indicato |
| Pellicola di distacco | Opacità, graffi, pieghe e forature | Sostituire quando richiesto dal produttore |
| Vasca della resina | Resina polimerizzata staccata, particelle e contaminazione | Rimuovere i residui con la procedura approvata di pulizia della vasca |
| Finestra ottica | Polvere, impronte e contaminazione da resina | Pulire con il metodo approvato per la stampante |
| Sorgente luminosa | Illuminazione assente o non uniforme | Eseguire il test di esposizione o dello schermo previsto dal produttore |
Importante: dopo un problema di adesione, controllare la presenza di materiale indurito nella vasca della resina prima di riavviare la stampante.
Uno strato di resina staccato o un frammento di supporto rotto possono rimanere sulla pellicola di distacco. Stampare sopra questi oggetti può causare un altro fallimento o danneggiare l’apparecchiatura.
5. Controllare la temperatura della resina e la preparazione del materiale
Anche le condizioni di manipolazione della resina possono influire sull’adesione alla piattaforma.
Quando la resina è troppo fredda rispetto all’intervallo di lavorazione raccomandato, la viscosità può aumentare, rendendo più difficile un flusso e un ricambio uniformi tra gli strati.
La temperatura può influire anche sulla polimerizzazione e sul comportamento di distacco.
Prima di avviare una stampa:
- Controllare la temperatura operativa raccomandata per la resina.
- Lasciare che il materiale raggiunga le condizioni di stampa specificate.
- Miscelare od omogeneizzare la resina secondo le istruzioni.
- Confermare che il materiale sia stato conservato correttamente.
- Evitare di introdurre solvente di pulizia, acqua o altri contaminanti nella vasca della resina.
Se i problemi di adesione sono iniziati dopo un cambio di resina, verificare che il nuovo materiale utilizzi il proprio profilo di stampa.
Non presumere che due resine per modelli dentali si stampino nello stesso modo solo perché hanno la stessa applicazione prevista o lo stesso colore.
6. Ridurre le forze di distacco eccessive durante la stampa
Nella stampa LCD e DLP dal basso verso l’alto, ogni strato polimerizzato deve separarsi dalla pellicola di distacco prima che si formi quello successivo.
Se la forza di distacco supera l’adesione che mantiene la parte sulla piattaforma, la stampa può staccarsi.
Questo può accadere anche quando gli strati iniziali si polimerizzano correttamente.
Fattori che aumentano i problemi di distacco
- Sezioni trasversali ampie: uno strato di resina esteso può generare forze di distacco maggiori di una sezione più piccola e ben orientata.
- Orientamento inadeguato del modello: una geometria piatta o mal posizionata può aumentare l’area che si separa dalla pellicola nello stesso momento.
- Impostazioni di sollevamento errate: una velocità eccessiva o impostazioni di movimento inadeguate possono contribuire al distacco.
- Supporti insufficienti: le parti dentali con geometrie complesse possono cedere se i punti di contatto dei supporti non resistono alle forze di distacco.
Come migliorare la stabilità di stampa
- Rivedere l’orientamento del modello per evitare sezioni trasversali inutilmente ampie.
- Usare un raft o una base adatti quando richiesto dalla geometria e dal flusso di lavoro della stampante.
- Ispezionare i punti di contatto dei supporti per corone, guide chirurgiche e altre parti complesse.
- Usare impostazioni di sollevamento e ritorno appropriate per la combinazione stampante–resina.
- Controllare le condizioni della pellicola di distacco prima di modificare più parametri di movimento.
Per i modelli dentali, una buona adesione deve essere bilanciata con la precisione dimensionale e la facilità di rimozione dalla piattaforma.
L’obiettivo non è la massima adesione possibile, ma un’adesione sufficiente e ripetibile senza compromettere la qualità della parte.
7. Lista di controllo diagnostica passo dopo passo per i laboratori dentali
Se le stampe dentali in resina non aderiscono ripetutamente alla piattaforma, usare la sequenza seguente per isolare il problema.
| Passaggio | Controllo | Cosa indica il risultato |
|---|---|---|
| 1 | Ispezionare la piattaforma vuota o con parti parzialmente staccate | Identifica un difetto di adesione completo o parziale |
| 2 | Ispezionare e pulire la vasca della resina | Elimina i residui polimerizzati come problema ricorrente |
| 3 | Controllare la superficie e il fissaggio della piattaforma | Identifica contaminazione o problemi meccanici |
| 4 | Ricalibrare la piattaforma e l’asse Z | Verifica se la posizione dello strato iniziale è corretta |
| 5 | Confermare il profilo di stampante, resina e altezza dello strato | Identifica impostazioni di esposizione errate |
| 6 | Controllare temperatura e preparazione del materiale | Identifica condizioni di manipolazione della resina inadeguate |
| 7 | Rivedere orientamento, raft, supporti e impostazioni di sollevamento | Indaga sulle forze di distacco eccessive |
| 8 | Eseguire una stampa di calibrazione controllata | Determina se l’azione correttiva ha funzionato |
Modificare una sola variabile alla volta, quando possibile.
Per esempio, se una stampa fallisce perché la piattaforma non è stata livellata correttamente, modificare contemporaneamente esposizione di base, velocità di sollevamento e densità dei supporti può rendere più difficile individuare la causa effettiva.
Dopo la riuscita di una piccola stampa di prova, verificare parti dentali rappresentative prima di ripristinare la produzione normale.
8. Prevenire i problemi di adesione alla piattaforma nella produzione dentale
I laboratori dentali che stampano modelli e restauri ogni giorno hanno bisogno di procedure costanti, invece di ripetuti tentativi ed errori.
Una semplice lista di controllo della produzione può ridurre i fallimenti evitabili:
- Prima della stampa: confermare codice prodotto della resina, profilo di stampa, condizioni della piattaforma e pulizia della vasca.
- Dopo un cambio di materiale: verificare il profilo di resina selezionato invece di mantenere le impostazioni del materiale precedente.
- Dopo una stampa fallita: rimuovere i residui polimerizzati e ispezionare la pellicola prima di avviare un altro lavoro.
- Dopo la manutenzione: ricontrollare il livellamento e le impostazioni della macchina interessate.
- Durante la produzione in lotti: registrare i problemi ricorrenti per macchina, lotto di resina, tipo di modello e condizioni di stampa.
- Prima di approvare la produzione: confermare che le parti stampate soddisfino i requisiti dimensionali, strutturali e specifici dell’applicazione.
Per i laboratori dentali che stampano guide chirurgiche, bite, corone o altre parti a contatto con il paziente, una stampa riuscita è solo il primo requisito di qualità. Anche la resina scelta e l’intero flusso di lavorazione devono essere appropriati per l’applicazione prevista.
Domande frequenti
Perché la mia stampa dentale in resina aderisce alla pellicola FEP anziché alla piattaforma?
I primi strati potrebbero non aver sviluppato un’adesione alla piattaforma sufficiente a resistere alla separazione dalla pellicola. Le cause comuni includono livellamento errato, esposizione di base insufficiente, contaminazione o forze di distacco eccessive. Ispezionare piattaforma e vasca prima di regolare il profilo di stampa.
Devo aumentare l’esposizione di base se nulla aderisce alla piattaforma?
Solo dopo aver controllato livellamento, pulizia della piattaforma, condizioni della resina e corretto profilo della stampante. Aumentare l’esposizione di base può aiutare se la causa è una polimerizzazione iniziale insufficiente, ma un’esposizione eccessiva può produrre difetti dimensionali o rendere difficile la rimozione delle parti.
Perché le stampe dentali in resina aderiscono su un lato ma cedono sull’altro?
Un’adesione non uniforme può indicare un problema di livellamento, una piattaforma instabile, contaminazione locale, pellicola di distacco danneggiata o luce non uniforme. Controllare l’allineamento meccanico e la zona interessata prima di modificare i parametri di esposizione.
La resina dentale fredda può causare problemi di adesione alla piattaforma?
Sì, la temperatura della resina può influire sulla viscosità, sulla polimerizzazione e sul processo di distacco. Seguire sempre la temperatura di lavorazione raccomandata per il materiale invece di usare un’impostazione arbitraria.
Perché i supporti vengono stampati ma il modello dentale cade?
Questo indica solitamente un cedimento tra supporto e modello, anziché un difetto di adesione iniziale alla piattaforma. Rivedere dimensioni e posizione dei contatti dei supporti, orientamento del modello ed esposizione degli strati normali. Aumentare soltanto l’esposizione di base potrebbe non correggere il problema.
Posso usare le stesse impostazioni di adesione alla piattaforma per tutte le resine dentali RayForm?
No. Le resine per modelli dentali, guide chirurgiche, bite, corone e altre formulazioni possono richiedere parametri di stampa diversi. Selezionare l’esatta combinazione di materiale e stampante dalla Banca dati dei parametri di stampa RayForm.
Richiedere assistenza tecnica RayForm per i problemi di stampa delle resine dentali
I problemi ripetuti di adesione alla piattaforma possono dipendere da configurazione della stampante, preparazione della resina, parametri di esposizione, condizioni della pellicola di distacco o geometria del modello. Individuare la causa specifica aiuta a ridurre gli sprechi di materiale non necessari e le interruzioni produttive.
RayForm fornisce resine di stampa 3D dentale per modelli, corone, bite, guide chirurgiche e applicazioni protesiche, con documentazione tecnica e risorse sui parametri specifici per stampante.
Se le stampe dentali in resina non aderiscono alla piattaforma, inviare modello di stampante, codice prodotto della resina, altezza dello strato, tempo di esposizione di base, numero di strati di base, impostazioni di sollevamento e fotografie della stampa fallita.
Il nostro team tecnico può esaminare il profilo di resina disponibile e aiutare a individuare i passaggi diagnostici appropriati per la combinazione di apparecchiatura e materiale.
Visitare il Centro di assistenza RayForm per trovare la documentazione dei materiali o contattare il nostro team per assistenza tecnica.