Come controllare un modello dentale stampato prima e dopo la termoformatura
Durante la produzione di allineatori trasparenti, controllare lo stesso modello dentale stampato in due momenti. Documentare la forma e la superficie dopo il lavaggio e la post-polimerizzazione. Ripetere il controllo dopo che la lastra termoformata si è raffreddata ed è stata rimossa. Confrontare gli stessi punti del modello e verificare se sulla lastra sono presenti difetti visibili.
Cosa registrare prima della termoformatura
- Identificare il modello. Annotare l’identificativo, la versione del file di stampa, il lotto della resina, la stampante e lo spessore dello strato. Conservare nello stesso registro i parametri di lavaggio e post-polimerizzazione.
- Controllare la forma e la superficie. Cercare crepe preesistenti, deformazioni della base e danni ai dettagli dei denti o degli attacchi. Fotografare il modello da un’angolazione riproducibile dopo la rimozione della lastra.
- Scegliere i punti di misura. Per il controllo dimensionale, usare riferimenti ripetibili, per esempio due punti contrassegnati per misurare la larghezza dell’arcata. Annotare se il modello è pieno o cavo e registrare lo spessore delle pareti. In una prova di laboratorio con una Formlabs Form 3B e resina Model V2, alcuni dei modelli con le pareti più sottili si sono deformati durante la termoformatura. [1]
Cosa controllare dopo il raffreddamento e la rimozione della lastra
- Cercare crepe e deformazioni nel modello dentale. Esaminare la base, la forma dell’arcata e gli stessi dettagli controllati prima della termoformatura. Ripetere la foto o le misure negli stessi punti.
- Controllare la lastra termoformata. Cercare bolle e variazioni di colore inattese. Annotare la posizione di ogni difetto per individuare la zona corrispondente sul modello.
Per il controllo dimensionale a campione in produzione, confrontare la scansione del modello raffreddato con il file di stampa originale per valutare lo scostamento complessivo. Per capire quanto è cambiato tra i due controlli, scansionare ciascun modello campionato prima della termoformatura e dopo il raffreddamento e la rimozione della lastra. Confrontare le due scansioni usando lo stesso metodo di allineamento. Kenning e colleghi hanno acquisito scansioni dei modelli prima e dopo la termoformatura nel loro studio. [2]
Esempio di processo con RF-ZJ-01 lavabile in alcol
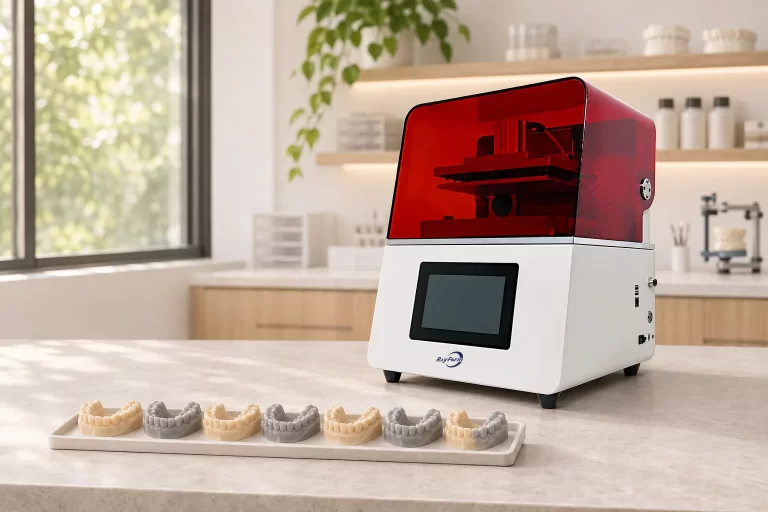
Il team tecnico RayForm ha indicato la seguente configurazione per la versione economica della resina per modelli RF-ZJ-01 lavabile in alcol.
| Fase | Configurazione del team tecnico |
|---|---|
| Stampa | RayForm LD-600. Il team indica spessori dello strato di 0,05 mm e 0,10 mm e usa di norma 0,10 mm. |
| Lavaggio e asciugatura | Lavaggio a ultrasuoni con un solvente a base di alcol per 4–6 minuti, seguito da asciugatura con aria compressa o un ventilatore. |
| Post-polimerizzazione | RF UV LED Cure con impostazione all’80% per 4 minuti, con esposizione dall’alto e dal basso. |
| Termoformatura a pressione | SCHEU-DENTAL MINISTAR S con una lastra in PETG da 0,75 mm. |
Durante la propria prova, registrare il riferimento esatto della lastra e il programma di riscaldamento e raffreddamento della macchina. La MINISTAR S può leggere il codice della lastra per programmare i parametri principali del ciclo. [3]
Registrare l’esito per ogni modello
Prima della prova, definire i limiti dimensionali e i controlli visivi che il laboratorio applicherà. Se un modello è già fuori limite prima della termoformatura, partire dalla stampa e dal post-trattamento. Se supera il primo controllo e presenta cambiamenti dopo la rimozione della lastra, consultare le registrazioni delle fasi di termoformatura, raffreddamento e rimozione per circoscrivere la verifica.
Per una prova su un lotto, registrare quanti modelli sono entrati nella prova, quanti sono stati controllati e quanti rispettano i limiti concordati. Includere anche i modelli che si sono incrinati o deformati prima che il controllo fosse completato.
Per assistenza nel pianificare una prova con la resina, contattare RayForm indicando la stampante, l’unità di post-polimerizzazione, la termoformatrice e il riferimento esatto della lastra da utilizzare.
Riferimenti
[1] Bennett GW, DiGiovanni T. Effect of wall thickness of 3D-printed models on resisting deformation from thermal forming in-office aligners. Clinical and Experimental Dental Research, 2024. Testo integrale · DOI 10.1002/cre2.827
[2] Kenning KB, Risinger DC, English JD, et al. Evaluation of the dimensional accuracy of thermoformed appliances taken from 3D printed models with varied shell thicknesses: An in vitro study. International Orthodontics, 2021. Abstract · DOI 10.1016/j.ortho.2021.01.005
[3] SCHEU-DENTAL. MINISTAR S pressure moulding device. Informazioni del produttore